Металлургический завод закупает огнеупоры не единым продуктом, а по зонам. Горн доменной печи выходит из строя по одним причинам, шлаковый пояс конвертера — по другим, а футеровка промежуточного ковша — по третьим. Zhengzhou XZK Industrial Group поставляет формованный кирпич, функциональные изделия для непрерывной разливки и неформованные материалы для каждой из этих зон — с учётом реально действующего механизма износа, а не как универсальный «высокоглинозёмистый кирпич».
Мы — завод-изготовитель в Синьми, провинция Хэнань, главной огнеупорной базе Китая. Три специализированных производства работают в рамках единой системы качества ISO 9001:2015. Наши материалы несут службу в доменных печах, конвертерах, дуговых печах, ковшах и машинах непрерывного литья в более чем 60 странах. Мы владеем более чем 90 национальными патентами, а НИОКР ведёт коллектив из 40 специалистов под руководством профессора Ши Ганя.
Зонные огнеупорные системы по всему металлургическому переделу
Большинство разрушений футеровки — это не отказ материала, а несоответствие: зона выложена маркой, выбранной под неверный механизм износа, либо футеровка изнашивается неравномерно, потому что одна зона переживает соседнюю, и кампания заканчивается по самому слабому участку. Ниже — семь переделов, под которые мы проектируем футеровку; каждый ведёт к описанию футеровки конкретного агрегата.
2Транспортировка чугунаЛитейный двор, леточная масса и миксеры-чугуновозы.
3Кислородно-конвертерный цехШлаковый пояс конвертера, загрузочная сторона и днище.
4Электроплавка (ДСП)Горячие зоны, свод, подина и выпуск через эркерное отверстие.
5Ковш и внепечная обработкаШлаковый пояс ковша, днище, установки RH и VD.
6Непрерывная разливкаФутеровка промежуточного ковша, шиберные затворы, погружные стаканы, стопоры.
7Горячий ремонт и обслуживаниеТоркрет-массы, массы для набивки и заделки, шприц-массы.
Если вы уже знаете, какая зона создаёт проблему, переходите сразу на страницу соответствующего агрегата. Если планируется полная перефутеровка или новое строительство, полезнее начать с услуги проектирования футеровки — предложение формируется по зонам на основе вашего чертежа печи.
Сортамент огнеупоров для металлургических заводов
Около 250 действующих марок в семи семействах материалов. Химия материала определяет, какие зоны может обслуживать марка, поэтому наш сортамент организован по материалам, а не по агрегатам.
Периклазоуглеродистые и основные
Плавленый периклаз высокой чистоты с графитом и антиоксидантами для шлакового пояса конвертеров и ДСП, шлакового пояса ковшей и чугуновозных сосудов. Марки ПУК, АМК и периклазохромитовые.
Корундовые и высокоглинозёмистые
Плотные корундовые, корундомуллитовые и низкоползучие высокоглинозёмистые кирпичи для высокотемпературных зон, где срок службы определяют сопротивление ползучести и шлаковая коррозия.
Карбидокремниевые и углеродистые
Карбид кремния с нитридной и сиалоновой связкой, микропористый углерод и материалы керамического стакана — высокая теплопроводность отводит тепло в систему охлаждения.
Воздухонагреватели
Низкоползучие андалузитовые, силлиманитовые и высокоглинозёмистые изделия для насадки и купола, рассчитанные на нулевую осадку при температуре дутья 1300–1450 °C.
Функциональные изделия для разливки
Плиты шиберных затворов, стопоры-моноблоки, защитные трубы, погружные стаканы, дозирующие стаканы и продувочные пробки — износостойкость в балансе с устойчивостью к зарастанию.
Неформованные и бетоны
Бетоны ASC для литейного двора, корундошпинельные и алюмопериклазовые бетоны, набивные и вибролитные массы, безводная леточная масса и торкрет-материалы.
Теплоизоляционные и арматурные
Корундовые полые шарики, муллитовые, высокоглинозёмистые и легковесные динасовые теплоизоляционные кирпичи и бетоны, снижающие температуру кожуха и тепловую нагрузку на рабочую футеровку.
Расходные материалы и горячий ремонт
Материалы, которые завод покупает из месяца в месяц: леточная масса, торкрет-масса, масса для заделки, заполняющий песок, шприц-масса, мертель и цемент. Короткие сроки поставки, воспроизводимые партии.
Как мы подбираем футеровку: четыре решения по порядку
Разница между футеровкой, которая отрабатывает расчётную кампанию, и той, которая не отрабатывает, обычно закладывается на этапе подбора. Мы проходим эти четыре решения в каждом предложении и прямо говорим, когда более дешёвая марка справится с той же задачей.
1 · Определить механизм износа для каждой зоны
Шлаковая коррозия, термические удары, абразивный износ, воздействие щелочей, окисление или механические удары — в одной печи соседствуют зоны с разными механизмами. Материал выбирается под механизм, а не под одну температуру.
2 · Подобрать химию материала под этот механизм
Основная химия против основного шлака, углерод там, где важна теплопроводность, карбид кремния там, где одновременно нужны стойкость к щелочам и проводимость. Ошибка здесь — самая частая и самая дорогая ошибка в подборе.
3 · Согласовать скорости износа по всей футеровке
Футеровка выходит из строя по слабейшей зоне, а не по средней. Зоны сознательно балансируют: премиальная марка там, где износ не является ограничением, не даёт ничего, а занижение одной зоны завершает кампанию досрочно.
4 · Проверить шов, посадку и график разогрева
Толщина шва, химия мертеля, допуски предварительной сборки и график сушки и разогрева решают, покажет ли правильно подобранная футеровка свою работу. Рекомендации по всем четырём пунктам мы поставляем вместе с материалом.
Цена решения: стоимость огнеупоров на тонну стали определяется сроком кампании в гораздо большей степени, чем ценой за тонну кирпича. Футеровка, которая служит на 15% дольше при цене материала на 8% выше, обходится существенно дешевле в эксплуатации. Мы предпочитаем помочь вам выйти на эту цифру, а не выиграть заказ одной лишь ценой.
Краткий справочник по зонам износа
Перечисленные ниже зоны дают основную часть расхода огнеупоров на металлургическом заводе. Значения типичны для семейства марок и не заменяют подбор по вашим фактическим данным эксплуатации.
| Зона агрегата | Преобладающий механизм износа | Типичное семейство марок | Ключевые показатели для заказа |
|---|---|---|---|
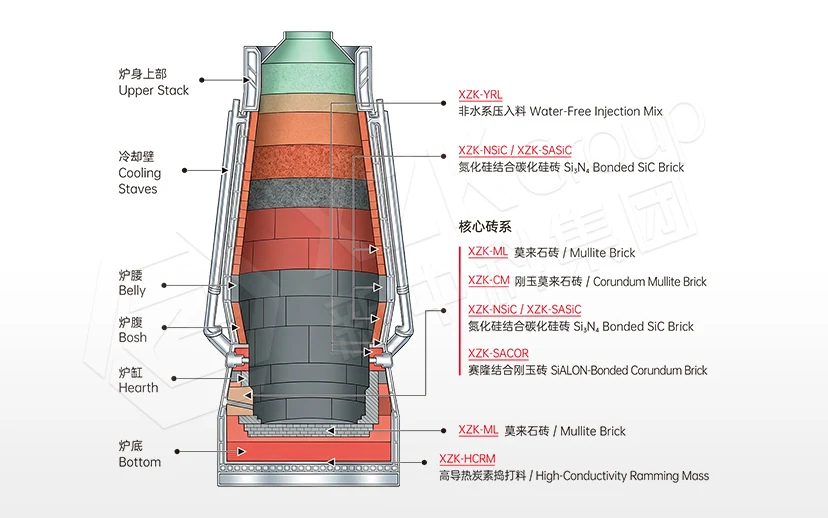
| Горн и лещадь ДП | Проникновение чугуна, тепловая нагрузка, воздействие щелочей | Микропористый углеродистый кирпич, керамический стакан, высокопроводящая углеродистая набивная масса | Теплопроводность ≥10–12 Вт/(м·К), C+SiC ≥90%, пористость |
| Шахта, распар и заплечики ДП | Воздействие щелочей, абразивный износ, термические удары | Карбид кремния с нитридной связкой, корунд с сиалоновой связкой | Содержание SiC, предел прочности при сжатии, стойкость к щелочам, прочность при изгибе в горячем состоянии |
| Воздухонагреватель | Ползучесть, осадка, термоциклирование | Низкоползучий андалузит, силлиманит, высокоглинозёмистая насадка | Температура начала деформации под нагрузкой ≥1500–1620 °C, скорость ползучести, ОЛП |
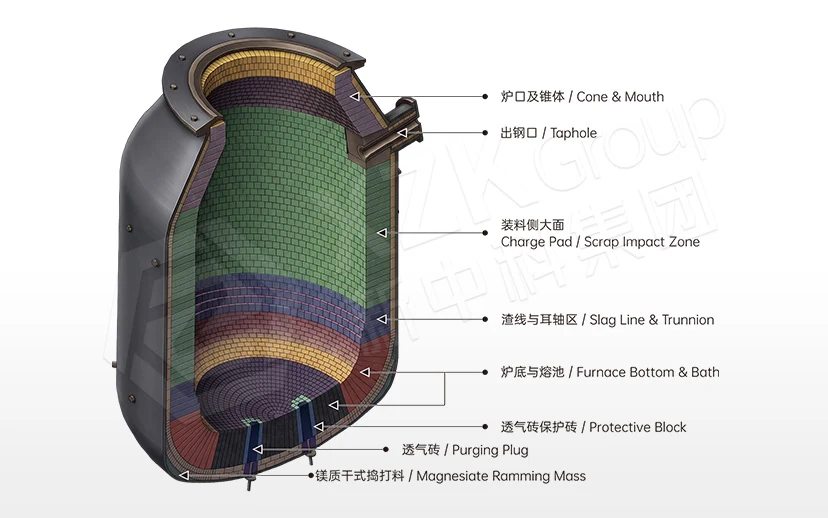
| Кислородный конвертер | Шлаковая коррозия, продувка кислородом, удар при завалке | ПУК на плавленом периклазе; корундошпинельные бетоны для свода | Содержание MgO и C, тип антиоксиданта, предел прочности при изгибе в горячем состоянии, пористость |
| Дуговая сталеплавильная печь | Излучение дуги, горячие зоны, удар лома | Марки ПУК для горячих зон, бетоны свода, набивная масса | Содержание MgO и C, предел прочности при изгибе в горячем состоянии, термостойкость |
| Сталеразливочный ковш | Коррозия шлакового пояса, удар по днищу, термоциклирование | АМК и ПУК для шлакового пояса, корундошпинельные бетоны, заполняющий песок | Содержание MgO / Al₂O₃, предел прочности при сжатии, доля свободного открывания для песка |
| Вакууматор RH / VD | Интенсивное шлаковое воздействие, термоциклирование, работа под вакуумом | Периклазохромитовые спекшиеся и прямо-связанные марки | Содержание Cr₂O₃, прочность в горячем состоянии, число термоциклов |
| Промежуточный ковш | Термические удары, размывание сталью, зарастание | Сухая вибромасса, стаканы с антизарастающей защитой, стопоры, шиберные затворы | Тип связки, содержание свободного углерода, устойчивость к зарастанию |
| Литейный двор | Размывание чугуном и шлаком, термоциклирование | Бетоны ASC (Al₂O₃-SiC-C), безводная леточная масса | Содержание SiC и C, предел прочности при сжатии, прочность в горячем состоянии, стойкость выпуска |
Подтверждено эксплуатацией, а не только лабораторией
Наши материалы поставляются на металлургические комбинаты, мини-заводы и литейные производства на шести континентах. Среди референсных объектов — комбинаты и прокатные группы Восточной и Южной Азии, СНГ, Ближнего Востока, Северной Африки и Южной Америки. В числе наших заказчиков в металлургии — Hyundai Steel, JSW, Severstal, ММК, Tata Steel, Baosteel, Shougang и Colakoglu.
Почему металлурги покупают напрямую у китайского завода-изготовителя
У международных брендов и региональных трейдеров есть своё место, и для части программ это правильный выбор. Но не для случая, когда футеровка грамотно подобрана, спрос стабилен, технические решения уже согласованы, а требуется лишь стабильный материал по разумной цене. Именно тогда стоит рассмотреть покупку у завода, который сам прессует кирпич.
- Без трейдерской надбавки в цепочке. Вы покупаете у той стороны, которая готовит массу, прессует, обжигает и испытывает материал, — а значит, и технический диалог ведёте с теми, кто его производит.
- Полный охват марок от одного поставщика. Основные, глинозёмистые, кремнезёмистые, углеродистые и неформованные семейства — всю футеровку можно подобрать и поставить одним пакетом, а не собирать от четырёх поставщиков.
- Индивидуальные формы и составы. Нестандартные формы кирпича, изделия под ваш чертёж и корректировки состава — обычная работа, а не отдельный проект.
- Протоколы испытаний партии с каждой поставкой. Сертификат анализа на свойства, согласованные в спецификации, плюс инспекция третьей стороной (SGS / BV / TÜV) по запросу.
- Инжиниринг, а не просто поставка. Зонное проектирование футеровки, ведомость материалов, рекомендации по кладке и графики разогрева идут вместе с заказом.
Если вы сейчас покупаете международный бренд и хотите понять, выдержит ли технически переход на завод-изготовитель, честный ответ зависит от конкретного применения. На этой странице разобрано, как в действительности проходит переход — включая метод пробной партии, который мы рекомендуем до запуска полной кампании.
Три ошибки в подборе, которые встречаются чаще всего
Мы регулярно разбираем футеровки, которые перекладывают раньше запланированного. Причина обычно в одном из трёх пунктов ниже, и ни один из них не связан с качеством материала — поэтому замена поставщика редко что-то меняет.
Выбор только по температуре
Зоне при 1700 °C под шлаковым воздействием и зоне при 1700 °C под абразивным износом нужны разные материалы. Подбор по одной температуре — самая распространённая ошибка, и она проявляется как преждевременный износ одной конкретной зоны при вполне исправной остальной футеровке.
Несбалансированный ресурс зон
Премиальная марка там, где износ не является ограничивающим фактором, и занижение зоны, которая как раз и ограничивает кампанию. Футеровка заканчивается по слабейшему участку, поэтому затраты в остальных местах теряются. Ресурс кампании рождается из баланса скоростей износа по зонам.
Швы как «деталь площадки»
Толщину шва, химию мертеля и воду затворения часто определяют на месте по умолчанию. Шов сверх проектной толщины превращается в пористый слой с плохой шлакостойкостью, и футеровка разрушается по швам, а не по кирпичу.
Испытания, документация и инспекция
Каждая партия испытывается по показателям, согласованным в спецификации, и результаты идут вместе с материалом. Набор испытаний зависит от семейства продукции; список ниже охватывает весь диапазон.
- Химический состав — Al2O3, MgO, SiO2, SiC, C, Fe2O3, Cr2O3 и ZrO2 в объёме, применимом к марке, по аккредитованным методикам.
- Физические свойства — кажущаяся плотность и открытая пористость, предел прочности при сжатии, температура начала деформации под нагрузкой и остаточное линейное изменение.
- Высокотемпературные свойства — предел прочности при изгибе в горячем состоянии, термостойкость и, для углеродистых материалов горна, теплопроводность.
- Показатели под применение — скорость ползучести для насадки воздухонагревателя, доля свободного открывания для заполняющего песка, стойкость к щелочам для карбидокремниевых марок.
- Сертификат анализа партии выдаётся на каждую поставку и охватывает свойства, согласованные в спецификации, а не общий техпаспорт.
- Предотгрузочная инспекция третьей стороной силами SGS, BV или TüV организуется на любом этапе, включая проверку геометрии и присутствие при предварительной сборке.
Что происходит после отправки запроса
Пришлите тип печи, интересующие зоны и имеющиеся у вас спецификации — чертёж идеален, но не обязателен. Запрос рассматривает ведущий инженер-огнеупорщик, и вы получаете зонную ведомость материалов с рекомендуемыми марками, объёмами, ключевыми показателями и ценой напрямую с завода. Обычный срок — в пределах 12 часов для стандартного агрегата и 24–48 часов, если требуется построить график полной перефутеровки. Если мы считаем, что вам подойдёт другой подход, мы скажем об этом в предложении.