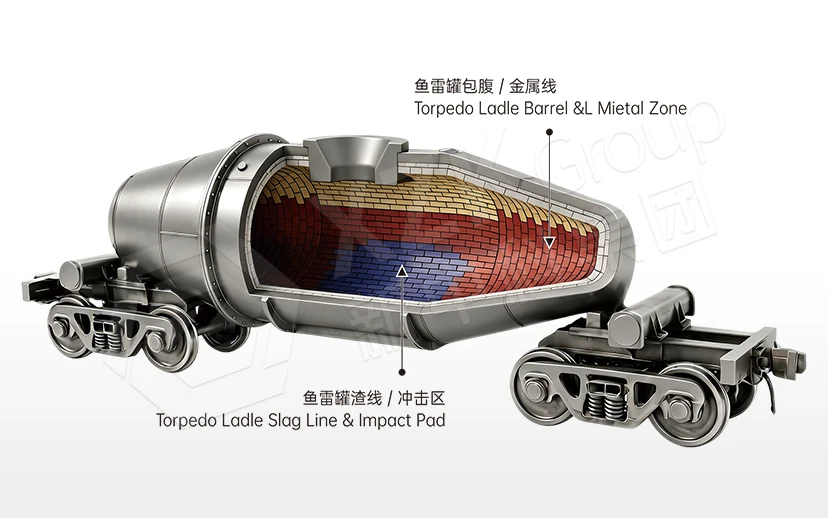
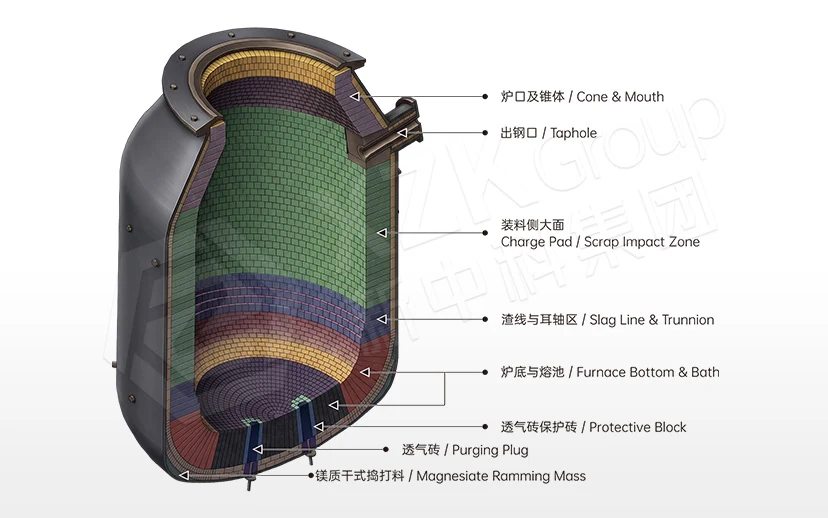
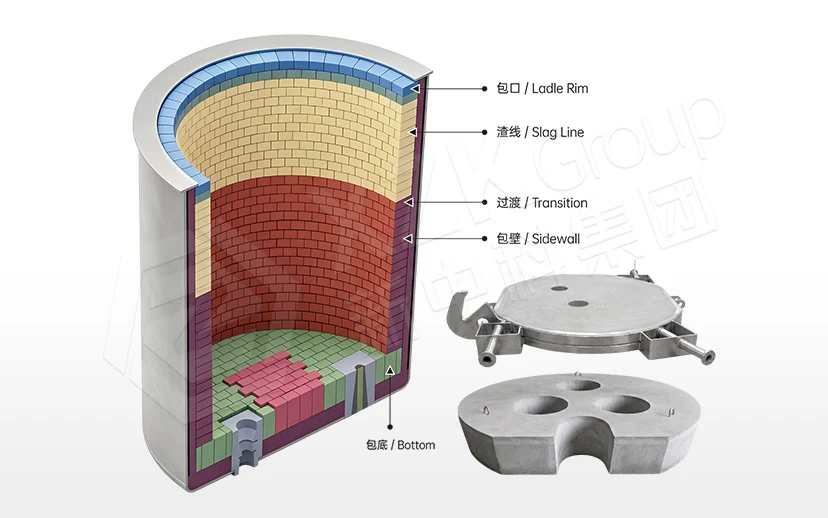
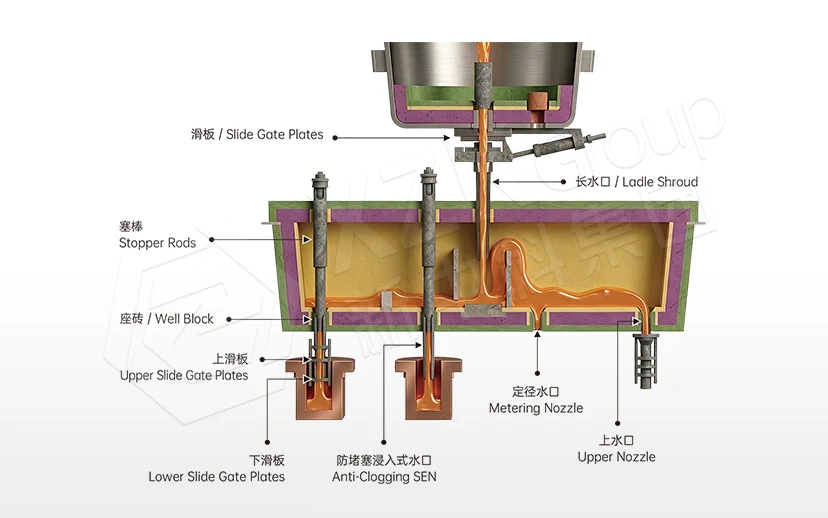
Футеровка дуговой сталеплавильной печи

1650 °C – 1750 °C (излучение дуги локально до 1750 °C в горячих точках) Увеличенная кампания за счёт равномерного износа и меньшего ремонта

Основные факторы износа и коррозии: Излучение дуги в горячих точках, химический состав вспененного шлака, удар скрапа, окисление на шлаковой линии, термоциклирование при отключении питания

XZK Group поставляет комплексные огнеупорные решения, рассчитанные на зонные тепловые и химические нагрузки. Каждая форма кирпича, шов мертеля и плотность бетона подобраны так, чтобы износ огнеупоров был равномерным, а остановки на ремонт — синхронными.

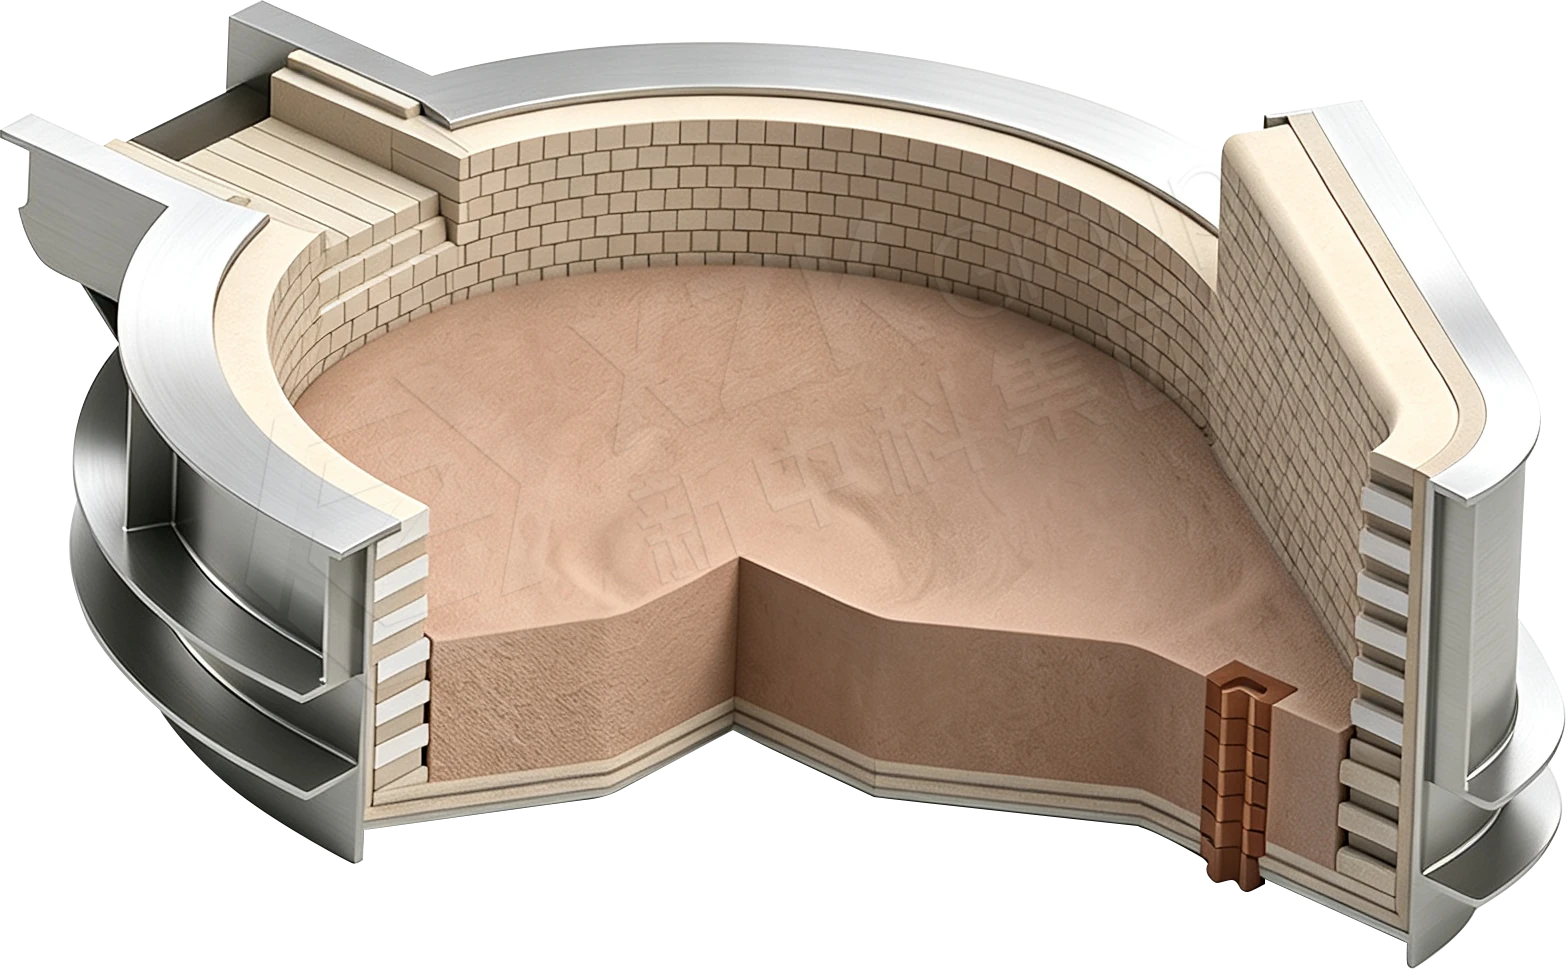
Футеровка дуговой сталеплавильной печи 3D Cutaway
Нажмите на любую пронумерованную зону, чтобы подсветить соответствующую марку огнеупора ниже.
<> <> <> <>

Футеровка дуговой сталеплавильной печи: ведомость огнеупоров

Зонное проектирование футеровки рассчитано на синхронный износ всех рабочих зон агрегата. Нажмите на точку на схеме — строка ниже подсветится.

# Зона футеровки Рекомендуемая марка XZK Ключевые физико-химические свойства Механизм работы и выгоды Запрос
1 Горячие зоны и линия шлака Периклазоуглеродистый кирпич на смоляной связке (XZK-MC-12AF2/F3) MgO ≥79%, C 13%, плотность ≥3,07 г/см³, прочность ≥48 МПа Выдерживает интенсивное локальное излучение дуги и вспененный шлак. Расчёт
2 Свод ДСП Высокоглинозёмистый хромистый бетон (XZK-CastE85) Al₂O₃ ≥85%, Cr₂O₃ 2–5%, рабочая температура ≤1750 °C, прочность ≥40 МПа Excellent thermal shock resistance under intense arc thermal cycles. Расчёт
3 Лещадь печи Периклазовая сухая набивная масса (XZK-ERam-80) MgO ≥80%, плотность ≥2,20 г/см³, температура спекания 1500 °C Плотный самоспекающийся рабочий слой обеспечивает надёжную герметизацию по стали. Расчёт
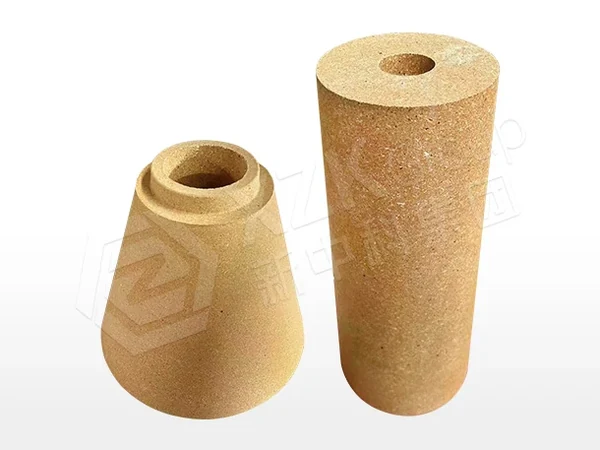
4 Эксцентричная лётка EBT Стакан EBT (XZK-MC-12AF1) и концевой кирпич (XZK-ASC-16F1) Al₂O₃ 73%, C 17%, плотность 3,10 г/см³, высокая износостойкость Обеспечивает выпуск в ковш без воронкообразования и без шлака. Расчёт

Три зоны потребляют бо́льшую часть огнеупоров

В дуговой сталеплавильной печи около 70% расхода футеровки сосредоточено в трёх местах, и каждому нужен свой материал:

  • Горячие зоны — участки стенки непосредственно под электродами, подверженные интенсивному локальному излучению. XZK-MC-12AF2/F3 или 14AF2/F3, подбираются по уровню мощности и длине дуги.
  • Шлаковый пояс — атака химии вспененного шлака в сочетании с окислением. Марки ПУК с более высоким содержанием углерода и соответствующим пакетом антиоксидантов.
  • Дельта свода — быстрое термоциклирование при повороте свода и зажигании дуги. Хромсодержащий высокоглинозёмистый бетон (XZK-CastE85) либо готовые секции дельты.

Подина и набивка

Периклазовая сухая набивная масса (XZK-ERam-80) формирует рабочую подину. Она укладывается всухую и спекается в процессе эксплуатации, и ценность здесь в градиенте спекания: плотная прочная спечённая поверхность с частично неспечённым, податливым слоем за ней. Без этого градиента весь слой спекается, становится жёстким и трескается по мере расширения подины.

Дисциплина укладки — толщина слоёв, уплотнение между слоями и контролируемый разогрев первой плавки — определяет ресурс подины в большей мере, чем спецификация материала.

Эркерное отверстие и выпуск

Узел эксцентричного донного отверстия — частое узкое место. Ему нужен согласованный комплект: гнездовые и стаканные блоки из ПУК и торцевые блоки ASC, где сочетание Al₂O₃-SiC-C принимает на себя эрозию и тепловую нагрузку. Для выпускного канала и заполнения эркерного отверстия применяется безводная масса.

Обслуживание

Периклазовая торкрет-масса ремонтирует горячие зоны и шлаковый пояс между кампаниями, включая горячее торкретирование в короткие окна отключения питания. Отскок обычно вызван несоответствием гранулометрии массы и торкрет-оборудования, а не дефектом продукта: сообщите нам марку и модель машины, и мы подберём гранулометрию под неё.

Что нам прислать

Тип печи (переменного тока, постоянного тока или шахтная), ёмкость, мощность трансформатора, состав шихты по лому, практику по шлаку, время между выпусками и текущий срок кампании с указанием определяющей зоны. В ответ вы получите зонную ведомость материалов: стенка, шлаковый пояс, подина, свод и эркерное отверстие.
Решение XZK — как мы проектируем кампанию

XZK поставляет точные зонные комплекты футеровки для «Футеровка дуговой сталеплавильной печи». Каждая марка в матрице выше откалибрована по трём инженерным рычагам: управление тепловым потоком, химическая стойкость и механическое анкерование. Настраивая эти три рычага, мы продлеваем кампанию, сохраняя конкурентоспособный удельный расход огнеупоров на тонну стали.

Каждое предложение по футеровке курирует наш главный инженер, профессор Ши Гань: тепловой баланс, оптимизация раскладки кирпича и проверку допусков при предварительной сборке выполняем собственными силами до отгрузки из Синьми. Результат — кампании футеровки на уровне или выше графиков OEM с измеримой экономией на тонну.

  • Тепловая модель: расчёт толщины гарнисажа и шлакового слоя по каждой зоне
  • Химическая совместимость: испытания реакций «кирпич — шлак — металл» на вашей химии шлака
  • Геометрическая посадка: допуск шва ≤ 1 мм, проверяется на этапе прессования с ЧПУ
  • Предварительная сборка: критические формы собираются в Синьми для проверки стыковки на площадке
15+ лет кампании ДП
150K+ Пропускная способность миксеров, т
10K+ плавок кампании конвертера
120+ плавок футеровки ковша

Избранные проекты

Подтверждённые поставки ведущим металлургическим группам Азии, Европы и Америки.

EZDK Steel — рабочая футеровка ковшей ДСП и донная продувка - Zhengzhou XZK Refractory Group
Египет · Александрия

EZDK Steel — рабочая футеровка ковшей ДСП и донная продувка

Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич

Подобранный комплект пробки и гнездового кирпича исключил проникновение стали в гнезде продувания; расход пробок стал предсказуемым
Подробнее о проекте →
Абинский электрометаллургический завод — линия шлака ДСП и шиберные системы ковша - Zhengzhou XZK Refractory Group
Россия · Абинск

Абинский электрометаллургический завод — линия шлака ДСП и шиберные системы ковша

Шлаковая линия ДСП и шиберная система ковша

Шиберные плиты поставлены к механизму с размерными протоколами, что устранило разброс ресурса из-за посадки
Подробнее о проекте →

Пришлите чертежи Футеровка дуговой сталеплавильной печи — за 48 часов подготовим индивидуальное предложение по футеровке

Наши ведущие технические специалисты рассчитывают точное количество кирпича, радиальные срезы, объём швов и зазоры для расширения бетона. Предоставляем полный комплект схем футеровки и гарантии по расходу огнеупоров.

Вопросы и ответы — огнеупоры Футеровка дуговой сталеплавильной печи

Нажмите, чтобы раскрыть ответы наших ведущих инженеров-металлургов.

В каких зонах ДСП износ футеровки наибольший? +

Три зоны дают свыше 70 % расхода футеровки ДСП: горячие пятна (прямо под электродами — экстремальное локальное излучение), шлаковый пояс (воздействие вспененного шлака) и свод над электродами (быстрые термоциклы при зажигании дуги). Каждой нужна своя марка: XZK-MC-12AF2/F3 для горячих пятен, хромокорундовый бетон XZK-CastE85 для свода.

Что обеспечивает надёжность эксцентричной лётки EBT? +

Надёжная эксцентричная лётка требует трёх условий: плотные стыки стакана (рекомендуем допуск 0,5 мм), глинозёмоуглеродистая марка, стойкая и к воронкообразующему размыву, и к термоудару, и корректная набивка песком при эксплуатации. Наш концевогой кирпич XZK-ASC-16F1 в сочетании со стаканом XZK-MC-12AF1 обеспечивает выпуск без воронки и без уноса шлака.

Чем водоохлаждаемый свод ДСП отличается от огнеупорного? +

Для сводов ДСП переменного тока мы по-прежнему рекомендуем хромокорундовый бетон (XZK-CastE85): он лучше водоохлаждаемых панелей переносит излучение дуги и предотвращает дорогостоящие прожоги. Для ДСП постоянного тока с подовым электродом критичен проект горна — предоставляем полные CAD-схемы раскладки.

Строгий контроль процессов по ISO 9001 во всех 6 цехах

Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.

  • ICP-анализ химического состава каждой входящей партии сырья
  • Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
  • Ультразвуковой неразрушающий контроль готовых изделий
  • Проверка зазоров при предварительной сборке до морской упаковки
100,000+ Тонн годовой мощности
60+ География экспорта
6 Оснащённые цеха
100% Сертификат ISO 9001:2015
Запросить цену