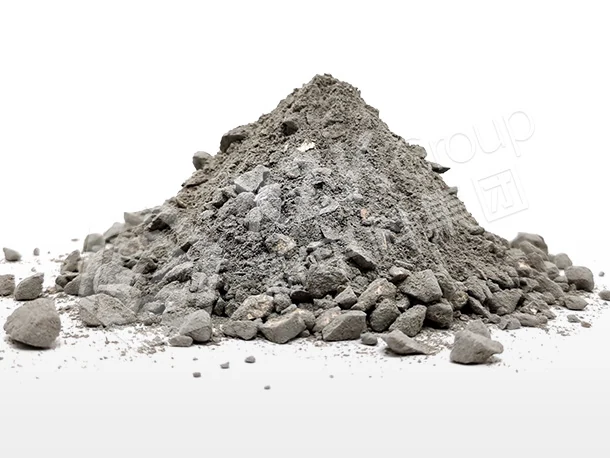
Бетон для свода ДСП в зонах излучения дуги
Al₂O₃ ≥70% · Cr₂O₃ 0–5% · плотность ≥2,55–2,75 г/см³ · рабочая температура ≤1750 °C · прочность ≥40 МПа — свод ДСП, стойкий к излучению дуги.
Характеристики Бетон для свода ДСП от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Показатель | XZK-CastE80 | XZK-CastE85 |
|---|---|---|
| Макс. рабочая температура (°C) ≤ | 1720 | 1750 |
| Al₂O₃ (%) ≥ | 80,0 | 85,0 |
| Cr₂O₃ (%) | 2–5 | 2–5 |
| Кажущаяся плотность 110 °C × 24 h (г/см³) ≥ | 2,80 | 2,90 |
| Кажущаяся плотность 1600 °C × 3 h (г/см³) ≥ | 2,80 | 2,90 |
| Прочность при сжатии 110 °C × 24 h (МПа) ≥ | 30 | 30 |
| Прочность при сжатии 1600 °C × 3 h (МПа) ≥ | 40 | 40 |
| Предел прочности при изгибе 110 °C × 24 h (МПа) ≥ | 6,0 | 6,0 |
| Предел прочности при изгибе 1600 °C × 3 h (МПа) ≥ | 8,0 | 8,0 |
| Постоянное линейное изменение 1600 °C × 3 h (%) | 0,2–0,6 | — |
Значения — типичные производственные средние, а не гарантированные минимумы. На каждую партию выдаётся сертификат анализа; по запросу возможна независимая инспекция (SGS / BV / TÜV).
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — MgO, Cr₂O₃, SiO₂, Fe₂O₃, Al₂O₃ | ASTM C572 | ISO 12677 | GB/T 5070 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
| Предел прочности при изгибе в горячем состоянии (при повышенной температуре) | ASTM C583 | ISO 5013 | GB/T 3002 |
| Остаточное линейное изменение при нагреве | ASTM C113 | ISO 2478 | GB/T 5988 |
Каждое значение в таблицах выше определено методом, указанным в этой справочной таблице, и метод указывается в сертификате анализа партии. Если для свойства нет прямого аналога в ISO, в качестве эталонного применяется метод ASTM или GB/T, что и указывается. По запросу возможна независимая проверка (SGS / BV / TÜV).
О компании XZK Бетон для свода ДСП
Бетон для свода ДСП подбирается под условия службы, которые отличаются от остальных участков печи. Свод и дельта нагреваются в основном излучением дуги, а не контактом со сталью или шлаком. Лучистая нагрузка разрушает огнеупор иначе, и бетон, выбранный только по шлакоустойчивости, на этих участках работает хуже.
Излучение — иной механизм разрушения
В своде и дельте поверхность поглощает интенсивную лучистую энергию и нагревается сильнее, чем материал за ней. Этот градиент вместе с циклами включения и выключения дуги создаёт термические напряжения, скалывание поверхности и постепенную потерю горячей поверхности. Стойкость к коррозии здесь почти не играет роли.
Добавки оксида хрома в количестве 2–5 % повышают стойкость именно к такому сочетанию — лучистой нагрузке и термоциклированию, — поэтому Cr₂O₃ присутствует в марках для свода и отсутствует, например, в бетоне для днища ковша.
Выбор марки
- XZK-CastE80 — 80 % Al₂O₃, служба до 1720 °C, плотность 2,80 г/см³. Стандартные условия свода.
- XZK-CastE85 — 85 % Al₂O₃, служба до 1750 °C, плотность 2,90 г/см³. Мощные печи и интенсивная практика плавки.
Обе марки сохраняют кажущуюся плотность стабильной после обжига при 1600 °C — свод не отходит от кожуха — при пределе прочности при сжатии ≥40 МПа и пределе прочности при изгибе ≥8,0 МПа при 1600 °C.
Предварительно изготовленные секции дельты
Дельта — наиболее сложная геометрия в своде и самая неудобная для бетонирования на месте. Изготовление её по чертежу устраняет изменчивость площадки, повышает однородность и сокращает время замены свода. На заводах, где замена свода лежит на критическом пути, эта экономия времени обычно стоит больше разницы в стоимости материала.
Обращение и соответствие требованиям
Хромсодержащие огнеупоры в некоторых странах накладывают обязательства по обращению и утилизации, особенно в отношении шестивалентного хрома при определённых условиях службы. Мы поставляем полную документацию по безопасности материала с каждым заказом и консультируем по обращению в соответствии с нормами вашего рынка.
Поставка
Минимальный заказ 5 т для стандартных марок и 10 т для индивидуальных составов, отгрузка за 7–14 дней; секции дельты изготовляются по чертежу. Данные испытаний партии по плотности до и после обжига, горячей прочности, постоянному линейному изменению и химическому составу отгружаются с каждой партией вместе с указаниями по монтажу и разогреву.
Место этой марки в системе футеровки
Неформованные материалы чаще выходят из строя при монтаже, чем из-за спецификации. Водопотребность, время смешивания, вибрация и первая кривая разогрева решают исход ещё до того, как футеровка увидит металл, — поэтому параметры монтажа выдаются вместе с материалом, а не остаются на усмотрение площадки.
XZK поставляет бетон для свода ДСП как одну зону зонального комплекта, а не как отдельную позицию: марки, которые обычно зонуются вместе с ним — среди них периклазовая набивная масса, — описаны на странице неформованные огнеупоры, а архитектура сосуда — где начинается и заканчивается каждая зона и какой механизм фактически ограничивает кампанию — изложена на странице дуговая сталеплавильная печь.
В проектном референсе программа ДСП и ковшей Абинского электрометаллургического завода описано, как этот класс материала работал в полной службе, с измеренными показателями кампании, а не паспортными значениями.
Бетон для свода ДСП — производство и сценарии применения
Сырьё премиум-класса, прессование на станках с ЧПУ, высокотемпературный обжиг и монтаж на площадке.
Преимущества выбора Бетон для свода ДСП от XZK
Оксид хрома против излучения дуги
Свод и зона над электродами принимают прямое лучистое тепло дуги, а излучение разрушает огнеупор иначе, чем конвекция или теплопроводность. Добавки Cr₂O₃ в количестве 2–5 % повышают стойкость к этой лучистой нагрузке и сопутствующим термоциклам.
Рабочая температура до 1750 °C
XZK-CastE85 рассчитан на 1750 °C с плотностью 2,90 г/см³, стабильной после обжига при 1600 °C: свод не даёт усадки и не размягчается при длительном воздействии дуги.
Стойкость к термоциклированию
Своды испытывают резкие перепады температуры между включением и отключением питания, особенно при частой загрузке лома. Предел прочности при изгибе ≥8,0 МПа при 1600 °C отражает горячую прочность, необходимую для выдерживания таких циклов.
Готовые секции зоны над электродами
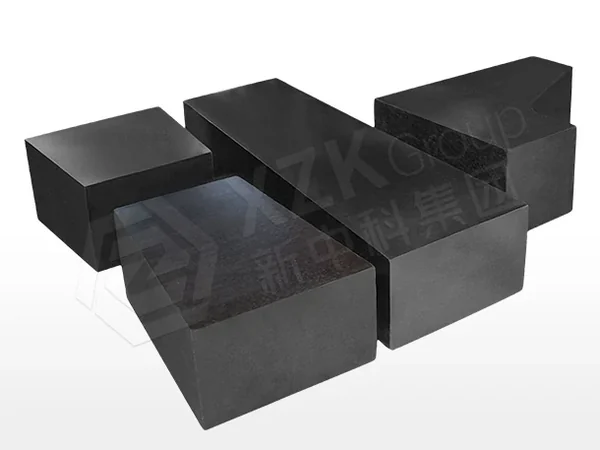
Секции и элементы свода можно изготовить по чертежу — это убирает разброс на площадке и сокращает время замены свода.
Применение Бетон для свода ДСП
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Свод и зона над электродами ДСП
Центральная часть свода вокруг электродов, где излучение дуги наиболее интенсивно.
Зоны вокруг электродных портов
Участки непосредственно вокруг портов: излучение, скорость отходящих газов и механические воздействия.
Прочие зоны высокого излучения
Своды и крышки ковшей и агрегатов с аналогичной лучистой нагрузкой.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Стойкость зоны свода над электродами выросла, а интервалы замены стали предсказуемыми — для нас это важнее абсолютной цифры.
Плотность сохранилась после обжига, и свод не отошёл от кожуха так, как это было с прежним материалом.
Готовые секции зоны над электродами существенно сократили время ремонта свода.
Содержание хрома и горячая прочность были в заданном диапазоне в каждой партии.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
Зачем оксид хрома в бетоне для свода ДСП?
Свод нагревается в первую очередь излучением дуги, а не контактом со сталью или шлаком. Оксид хрома повышает стойкость к этой лучистой нагрузке и к жёсткому термоциклированию, сопутствующему включению и отключению питания. Эти марки созданы именно под лучистую нагрузку, а не под коррозию.
CastE80 или CastE85?
По пиковой температуре свода. CastE80 рассчитан на 1720 °C, CastE85 — на 1750 °C, с немного более высокой плотностью. На печах большой мощности с жёсткой практикой плавки CastE85 обычно оправдывает разницу.
Поставляете ли вы готовые секции зоны над электродами?
Да, по чертежу. Предварительное изготовление убирает разброс на площадке и сокращает время замены свода, что на многих заводах стоит дороже, чем разница в стоимости материала.
Есть ли особенности обращения с хромсодержащим материалом?
Хромсодержащие огнеупоры в некоторых странах регулируются, особенно в части шестивалентного хрома при определённых условиях службы и утилизации. Мы поставляем полную документацию по безопасности и проконсультируем по обращению в вашей юрисдикции.
Каков минимальный заказ и сроки?
5 т для стандартных марок и 10 т для составов по индивидуальному заказу, отгрузка за 7–14 дней. Готовые секции считаются по чертежу.
Какие протоколы испытаний предоставляются?
Кажущаяся плотность до и после обжига, прочность на сжатие и предел прочности при изгибе при 1600 °C, остаточное линейное изменение и химия с Cr₂O₃. COA на партию идёт с каждой партией.
Даёте ли рекомендации по монтажу?
Да — водопотребление, смешивание, вибрирование, выдержка и график сушки, приспособленный к секциям свода, которые особенно чувствительны к удалению влаги при первом прогреве.
Как упаковывается?
Мешки по 25 кг с влагобарьером на паллетах по ISPM-15, с осушителем в контейнере. Доступны биг-бэги.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Бетон для свода ДСП в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки