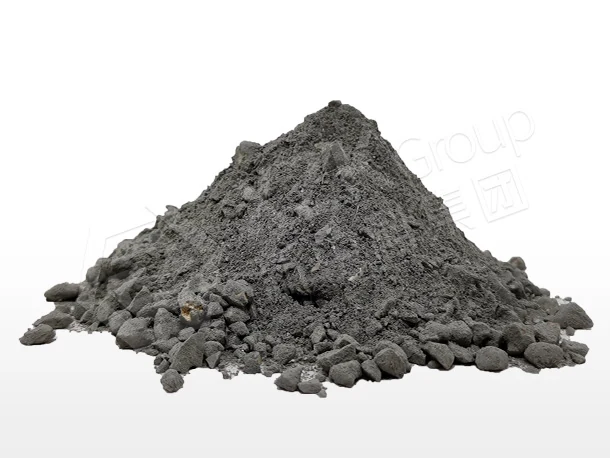
Алюмокремнеуглеродистый бетон ASC для жёлобов доменной печи
Al₂O₃ ≥65% · SiC ≥10% · плотность ≥2,90 г/см³ · прочность ≥40 МПа после сушки — главные летки и желоба литейного двора.
Характеристики Бетон ASC для литейного двора от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Показатель | XZK-Main-Runner | XZK-Iron-Runner | XZK-Slag-Runner | XZK-Slag-Line |
|---|---|---|---|---|
| Положение | Главный жёлоб | Боковой жёлоб / линия чугуна | Боковой жёлоб / шлаковая линия | Только шлаковый жёлоб |
| Al₂O₃ (%) ≥ | 75,0 | 59,0 | 61,0 | 62,0 |
| SiC (%) ≥ | 10,0 | 30,0 | 13,0 | 15,0 |
| Кажущаяся плотность 110 °C × 24 h (г/см³) ≥ | 2,92 | 2,79 | 2,42 | 2,55 |
| Кажущаяся плотность 1450 °C × 24 h (г/см³) ≥ | 2,88 | 2,75 | 2,40 | 2,40 |
| Прочность при сжатии 110 °C × 24 h (МПа) ≥ | 31,04 | 28,70 | 8,50 | 17,00 |
| Прочность при сжатии 1450 °C × 24 h (МПа) ≥ | 42,96 | 43,68 | 27,00 | 32,00 |
| Предел прочности при изгибе 110 °C × 24 h (МПа) ≥ | 4,75 | 4,36 | — | — |
| Предел прочности при изгибе 1450 °C × 24 h (МПа) ≥ | 5,71 | 5,91 | — | — |
| Постоянное линейное изменение 1450 °C × 2 h (%) | ± 1,0 | − 0,1 | + 0,1 | + 0,3 |
Значения — типичные производственные средние, а не гарантированные минимумы. На каждую партию выдаётся сертификат анализа; по запросу возможна независимая инспекция (SGS / BV / TÜV).
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — Al₂O₃, SiO₂, Fe₂O₃, TiO₂, оксиды щелочных металлов | ASTM C573 | ISO 12677 | GB/T 6900 |
| Содержание углерода / SiC (для углеродсодержащих марок) | ASTM C571 | — | GB/T 17732 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
| Предел прочности при изгибе в горячем состоянии (для углеродсодержащих марок) | ASTM C1099 | ISO 5013 | GB/T 13243 |
| Остаточное линейное изменение при нагреве | ASTM C113 | ISO 2478 | GB/T 5988 |
Каждое значение в таблицах выше определено методом, указанным в этой справочной таблице, и метод указывается в сертификате анализа партии. Если для свойства нет прямого аналога в ISO, в качестве эталонного применяется метод ASTM или GB/T, что и указывается. По запросу возможна независимая проверка (SGS / BV / TÜV).
О компании XZK Бетон ASC для литейного двора
Бетоны ASC (алюмокарбидокремниевоуглеродистые) для литейного двора — самая крупная статья затрат на огнеупоры на литейном дворе доменной печи, и в то же время позиция, которую чаще всего покупают как один продукт там, где фактически четыре разных режима работы. Главный жёлоб, чугунная ветвь, шлаковая ветвь и линия только для шлака изнашиваются по-разному, и один бетон не может быть наилучшим для всех.
Марка по позиции
- XZK-Main-Runner — 75 % Al₂O₃, 10 % SiC, плотность 2,92 г/см³, предел прочности при сжатии 43 МПа после обжига. Наибольшее содержание глинозёма и горячая прочность для наибольшего пропуска чугуна.
- XZK-Iron-Runner — 59 % Al₂O₃, 30 % SiC. Максимальное содержание карбида кремния для наибольшего абразивного износа на линии чугуна.
- XZK-Slag-Runner — 61 % Al₂O₃, 13 % SiC. Сбалансирован под химию шлака при меньшем контакте с чугуном.
- XZK-Slag-Line — 62 % Al₂O₃, 15 % SiC. Специальная марка для желобов только под шлак.
Постоянное линейное изменение удерживается в пределах ±1,0 % при 1450 °C — именно это сохраняет геометрию жёлоба стабильной, вместо того чтобы растрескиваться или отходить от боков.
Качество монтажа важнее марки продукта
Это та часть, которая определяет кампанию, и её стоит назвать прямо. С кирпичом эксплуатационные свойства в значительной мере заданы на заводе. С бетонами большая доля итоговых свойств создаётся на площадке:
- Водозатворение — отклонение даже на один процентный пункт измеримо снижает прочность и стойкость к эрозии.
- Время и оборудование смешивания — недомешивание оставляет сухие включения; перемешивание нарушает зерновую структуру.
- Вибрирование — определяет плотность и отсутствие пустот.
- Выдержка и разогрев — форсированный разогрев вытесняет влагу быстрее, чем она успевает выйти, и результат — скалывание или взрывное скалывание.
Мы передаём все эти параметры вместе с материалом, а для крупных проектов направляем инженера. При первом монтаже это обычно самая доходная позиция во всём комплекте.
Предварительно изготовленные формы против бетонирования на месте
Предварительно изготовленные формы жёлобов производятся в контролируемых заводских условиях, что убирает большую часть вариабельности площадки, описанной выше. Монтаж быстрее, качество стабильнее. Компромисс — логистика и стоимость оснастки, поэтому предварительное изготовление обычно подходит для часто повторяющихся геометрий с большим объёмом, а бетонирование на месте — для единичных или сильно изменяющихся профилей.
Поставка
Минимальный заказ 5 т для стандартных марок и 10 т для рецептур по заказу, отгрузка в течение 7–14 дней. Предварительно изготовленные формы оцениваются по чертежу. Данные партийных испытаний по плотности, прочности после сушки и обжига, постоянному линейному изменению и зерновому составу отгружаются с каждой партией.
Место этой марки в системе футеровки
Неформованные материалы чаще отказывают при монтаже, чем при выборе спецификации. Водопотребность, время смешивания, вибрирование и первая кривая разогрева решают исход ещё до того, как футеровка увидит металл, — поэтому параметры монтажа выдаются вместе с материалом, а не остаются на усмотрение площадки.
XZK поставляет бетон ASC для литейного двора как одну зону зонного комплекта, а не как отдельную позицию: марки, которые обычно закладываются рядом, среди них безводная леточная масса, описаны на странице неформованные огнеупоры, а архитектура агрегата — где начинается и заканчивается каждая зона и какой механизм фактически ограничивает кампанию — изложена на страницах доменная печь и литейный двор и миксеры.
Проект программа доменной печи №10 и ковша 375 т ММК Магнитогорск описывает, как материал этого класса показал себя в полной службе, с измеренными показателями кампании, а не паспортными значениями.
Бетон ASC для литейного двора — производство и сценарии применения
Сырьё премиум-класса, прессование на станках с ЧПУ, высокотемпературный обжиг и монтаж на площадке.
Преимущества выбора Бетон ASC для литейного двора от XZK
Подбор по позиции жёлоба, а не одна смесь на всё
Главный жёлоб несёт максимальный расход чугуна и тепловую нагрузку; жёлобы для чугуна и шлака работают при другой химии и скорости потока. Одна марка на всё означает перерасход в одних местах и недоработку в других.
Карбид кремния там, где износ максимален
Содержание SiC растёт от 10 % в главном жёлобе до 30 % в зоне чугуна — абразивная стойкость и теплопроводность подбираются под фактическую нагрузку каждой позиции.
Прочность набирается в работе
Прочность на сжатие растёт с ~31 МПа после сушки до ~43 МПа после обжига при 1450 °C на марке для главного жёлоба: материал набирает прочность при вводе в эксплуатацию, а не теряет её.
Качество монтажа заложено в спецификацию
Водопотребление, время смешивания, вибрирование, выдержка и сушка влияют на кампанию сильнее, чем небольшие различия между марками. Мы передаём все параметры вместе с материалом и можем supervise работы на площадке.
Применение Бетон ASC для литейного двора
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Главный жёлоб доменной печи
Бетон для максимального расхода с наибольшим содержанием глинозёма и горячей прочностью.
Жёлобы для чугуна и шлака
Марки бетона под абразивный износ чугуна и химию шлакового потока.
Шлаковые жёлобы
Отдельная марка для жёлобов, несущих преимущественно шлак.
Готовые элементы жёлобов
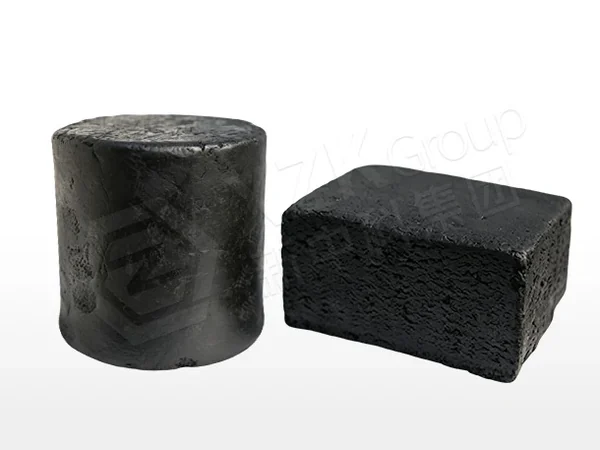
Бетонные блоки и изделия по чертежу — быстрее монтаж и стабильнее качество.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Зонирование жёлоба по позициям вместо одной смеси заметно продлило кампанию, а профиль износа стал гораздо ровнее.
Их инженер приехал на первый монтаж и обучил нашу бригаду водопотреблению и вибрированию. Это оказалось важнее смены продукта.
Показатели горячей прочности выполнялись в каждой проверенной партии, а остаточное линейное изменение было в пределах допуска.
Готовые изделия существенно сократили время ремонта жёлоба.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
Почему четыре марки, а не одна?
Потому что литейный двор — это не одна нагрузка. Главный жёлоб несёт весь расход чугуна при максимальной температуре; жёлобы для чугуна испытывают высокоскоростной поток чугуна и повышенный абразивный износ; шлаковые жёлобы контактируют с химией шлака при малом количестве чугуна. Подбор содержания SiC, плотности и прочности под каждую позицию даёт лучшую стойкость и обычно меньшую суммарную стоимость, чем применение лучшей марки везде.
Насколько важен контроль качества монтажа?
Чрезвычайно — больше, чем небольшие различия между продуктами. Один только расход воды может заметно сдвинуть прочность и стойкость к эрозии. Мы передаём с каждым бетоном диапазон водопотребления, время смешивания, способ вибрирования, время выдержки и график сушки, а на крупные проекты можем направить инженера для шеф-монтажа.
Каков срок хранения?
Обычно 6–12 месяцев в оригинальных закрытых мешках, в сухом месте, не на земле. Бетоны гигроскопичны: после набора влаги набор прочности нарушается. Каждый мешок маркируется датой.
Можете поставить готовые изделия?
Да, по чертежу. Готовые блоки и элементы жёлобов сокращают время монтажа и дают более стабильное качество, чем бетонирование на площадке, поскольку критические параметры контролируются на заводе.
Каков минимальный заказ и сроки?
5 т для стандартных марок, 10 т для составов по индивидуальному заказу. Стандартные марки отгружаются за 7–14 дней; срок готовых изделий зависит от чертежа и наличия оснастки.
Какие протоколы испытаний предоставляются?
Кажущаяся плотность, предел прочности при изгибе и прочность на сжатие после сушки и после обжига при соответствующей температуре, остаточное линейное изменение и гранулометрический состав. COA на партию идёт с каждой партией.
Поставляете ли вы также леточную массу?
Да — безводная леточная масса, бетоны для жёлобов и торкрет- и ремонтные смеси поставляются полным комплектом для литейного двора, чтобы все материалы были совместимы.
Как упаковывается?
Мешки по 25 кг с влагобарьером на паллетах по ISPM-15, с осушителем в контейнере для морской перевозки. Для крупных повторных заказов доступны биг-бэги и контейнеры навалом.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Бетон ASC для литейного двора в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки