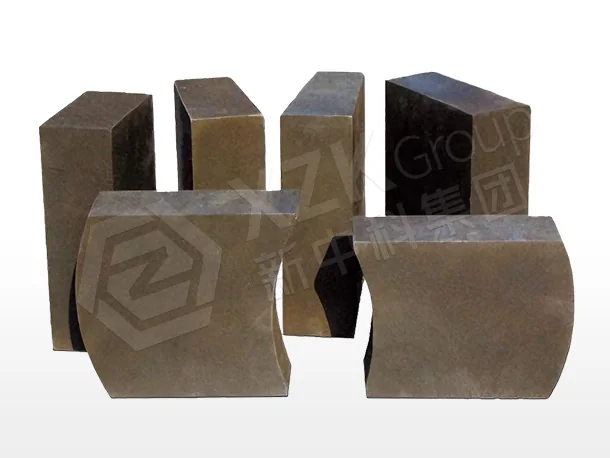
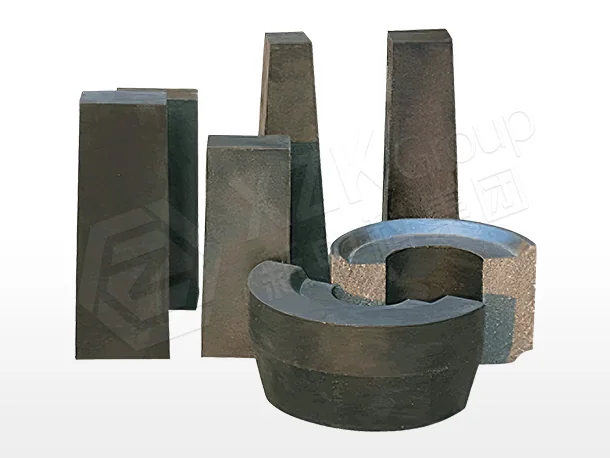
Алюмопериклазоуглеродистый кирпич (AMC) для стенок и днищ сталеразливочных ковшей
Al₂O₃ 50–55% · MgO ≥25% · C 11% · плотность ≥3,10–3,20 г/см³ · прочность ≥55–60 МПа — шпинелеобразующие марки для ковшей, залечивающие швы при рабочей температуре.
Характеристики Алюмопериклазоуглеродистый кирпич от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Зона | Марка | C (%) | MgO (%) | Al₂O₃ (%) | Открытая пористость (%) ≤ | Кажущаяся плотность (г/см³) ≥ | Предел прочности при сжатии (МПа) ≥ |
|---|---|---|---|---|---|---|---|
| Шлаковая линия | XZK-AMC-10AF2 | 11 | 25 | 55 | 5,0 | 3,20 | 60 |
| Шлаковая линия | XZK-AMC-10AS | 11 | 25 | 50 | 6,0 | 3,10 | 55 |
| Боковая стенка | XZK-AMC-10AFS | 11 | 25 | 52 | 5,5 | 3,15 | 55 |
| Боковая стенка | XZK-AMC-10ASF | 11 | 25 | 50 | 6,0 | 3,10 | 55 |
| Под | XZK-AMC-10AF2 | 11 | 25 | 55 | 5,0 | 3,20 | 60 |
| Под | XZK-AMC-10AS | 11 | 25 | 50 | 6,0 | 3,05 | 50 |
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — MgO, CaO, SiO₂, Fe₂O₃, Al₂O₃ | ASTM C574 | ISO 12677 | GB/T 5069 |
| Содержание углерода / SiC (для углеродсодержащих марок) | ASTM C571 | — | GB/T 17732 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
О компании XZK Алюмопериклазоуглеродистый кирпич
Алюмопериклазоуглеродистый кирпич (AMC) — материал, с которого начались долгоживущие сталеразливочные ковши. Его определяющее свойство — не шлакоустойчивость, а расширение. При рабочей температуре глинозём и периклаз в матрице реагируют с образованием алюмомагнезиальной шпинели (MgAl₂O₄), и эта реакция сопровождается остаточным объёмным расширением примерно 1,5–2 %. В кладке это именно то, что нужно: расширение закрывает швы.
Почему кампанию ковша обрывают швы, а не химия
В футеровке ковша сотни швов, и именно они — путь наименьшего сопротивления. Без расширения швы остаются раскрытыми при термоциклировании; сталь и шлак проникают в них, образуя заливы, которые затрудняют скалывание гарнисажа и ускоряют износ от шва вглубь. Большинство ковшей, «вышедших по коррозии», в действительности вышли из-за пропитки швов.
AMC решает задачу механически, а не химически. Шпинелеобразование заложено в состав, поэтому футеровка герметизируется сама за первые плавки — без добавок и специальных операций при монтаже. Поэтому ковши из AMC часто служат дольше более плотных и более шлакоустойчивых материалов, которые не расширяются.
Где AMC применяется в ковше
- Цилиндрическая часть и зона металла — основная зона AMC. Здесь преобладают герметизация швов и стойкость к пропитке сталью, а науглероживание отходит на второй план.
- Днище и ударная подушка — марки с повышенной плотностью (до 3,20 г/см³) и прочностью при сжатии (до 60 МПа) воспринимают ударные нагрузки от завалки скрапа и съёма гарнисажа.
- Переходные пояса — между периклазоуглеродистой шлаковой линией и безуглеродистой рабочей футеровкой AMC устраняет резкий разрыв свойств, который иначе создавал бы путь преимущественного износа.
- Шлаковая линия ковша при умеренных условиях — марки AMC для шлаковой линии доступны там, где основность шлака и содержание FeO умеренные.
Выбор между AMC, MAC и MgO-C
Эти три семейства часто путают из-за совпадения названий. Практическое различие — в направлении химии:
- AMC — с преобладанием глинозёма (50–55 % Al₂O₃, ~25 % MgO). Расширяется, герметизирует швы. Цилиндрическая часть и днище.
- MAC — с преобладанием периклаза (52–54 % MgO, ~25 % Al₂O₃). Также образует шпинель, но с периклазовой матрицей; применяется как переходная марка.
- MgO-C — только периклаз (72–89 % MgO) с 4–19 % углерода. Максимальная стойкость к шлаковой коррозии. Шлаковая линия и зона металла.
Применение одной из этих марок по всему сосуду — самая частая ошибка в спецификации, которую мы видим: она гарантирует, что дату перефутеровки будет задавать самая тяжёлая зона.
Науглероживание: реальное ограничение
При 11 % углерода AMC мягче влияет на химию стали, чем марка MgO-C с 14–18 % углерода, но безуглеродистой она не является. Для ультранизкоуглеродистых, IF и других марок с жёстким лимитом по углероду рабочая футеровка должна быть безуглеродистым корундошпинелидным бетоном, а AMC или MgO-C — только в зонах, где сталь не задерживается. Сообщите ваш лимит по углероду и маршрут, и мы разместим границу правильно.
Производство и контроль качества
Кирпич AMC XZK прессуется на гидравлических прессах с ЧПУ класса 2 000 т из автоматически взвешенных замесов и термообрабатывается в контролируемой атмосфере. Кажущаяся плотность, открытая пористость и предел прочности при сжатии контролируются по каждой партии по ASTM C830 и C133, и с каждой партией отгружается сертификат анализа. Подходящие корундошпинелидные гнездовые кирпичи и гнёзда продувочных пробок поставляются комплектом, с механической обработкой стыка под ваш механизм. Пришлите чертёж ковша и маршрут — и получите карту марок по зонам в течение 48 часов.
Место этой марки в системе футеровки
Углеродсодержащие основные марки никогда не задают изолированно. Содержание углерода, антиоксидантный комплекс и кажущаяся плотность определяются зоной, а карта зон — сосудом; поэтому марка, хорошо работающая на одной позиции, может выйти раньше срока на соседней.
XZK поставляет алюмопериклазоуглеродистый кирпич как одну зону зонного комплекта, а не как отдельную позицию: марки, которые обычно зонуются рядом с ним, — среди них периклазоуглеродистый кирпич — описаны на странице периклазоуглеродистые и основные огнеупоры, а архитектура уровня сосуда — где начинается и заканчивается каждая зона и какой механизм действительно ограничивает кампанию — изложена на странице сталеразливочный ковш и RH/VD.
Проектная справка программа JFE Steel по патрубкам RH-дегазатора и управлению потоком в ковше документирует, как этот класс материала показал себя в полной эксплуатации, с измеренными показателями кампании, а не паспортными значениями.
Преимущества выбора Алюмопериклазоуглеродистый кирпич от XZK
Образование шпинели in situ
При рабочей температуре глинозём и периклаз в матрице реагируют с образованием шпинели MgAl₂O₄, что даёт микрорасширение 1,5–2%, закрывающее швы и блокирующее проникновение расплавленной стали — главный механизм отказа стенок ковша.
Меньше углерода, чем в MgO-C линии шлака
При 11% углерода марки AMC ограничивают науглероживание стали, сохраняя достаточно графита для несмачиваемости и термостойкости — точка баланса для цилиндра и днища на маршрутах LF, RH и VD.
Высокая плотность и прочность при сжатии
Кажущаяся плотность достигает 3,20 г/см³ при прочности на сжатие до 60 МПа — механический запас для днища ковша, где загрузка лома и удаление настыли создают ударные нагрузки.
Продлевает кампанию всего ковша, а не одной зоны
Поскольку стенки и днище из AMC изнашиваются со скоростью, близкой к линии шлака MgO-C, ковш перестают ремонтировать по самой слабой зоне — именно там теряется основная часть затрат на огнеупоры.
Применение Алюмопериклазоуглеродистый кирпич
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Стенка сталеразливочного ковша
Зоны цилиндра и линии металла на маршрутах LF, RH, VD, CAS-OB, где герметизация швов и стойкость к проникновению стали важнее максимальной стойкости к шлаковой коррозии.
Днище сталеразливочного ковша
Зоны днища и ударной подушки, требующие высокой плотности и прочности, включая марки в паре с гнёздами продувочных пробок и седловыми кирпичами.
Переходные зоны
Применяется между линией шлака MgO-C и безуглеродистым рабочим слоем, где резкий перепад свойств создал бы концентрацию напряжений и путь преимущественного износа.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Стенки из AMC расширялись при рабочей температуре достаточно, чтобы проблема проникновения по швам практически исчезла. Мы перестали находить стальные заливы между поясами при удалении настыли.
Плотность и прочность при сжатии были на верхней границе диапазона в каждой проверенной партии. Стойкость днища теперь соответствует линии шлака, а не служит причиной досрочного вывода ковша.
Мы работаем на LF и RH на одних и тех же ковшах, поэтому нужна была марка без науглероживания, но выдерживающая термоциклирование. Это оказался правильный компромисс.
Поставка шла в последовательности по зонам, что сократило наш ремонт. Каждый поддон был промаркирован по чертежу.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
Чем AMC отличается от кирпича MgO-C?
AMC (алюмопериклазоуглеродистый) богат глинозёмом при содержании MgO около 25% и образует шпинель при рабочей температуре, давая микрорасширение, которое залечивает швы. MgO-C богат периклазом (72–89% MgO) и выбирается для максимальной стойкости к шлаковой коррозии. На практике AMC идёт в цилиндр и днище ковша, MgO-C — в линию шлака.
Почему микрорасширение так важно?
Футеровка ковша — это кладка с сотнями швов. Без расширения швы остаются открытыми, и расплавленная сталь со шлаком проникают между поясами, образуя заливы и ускоряя износ. Расширение 1,5–2% за счёт шпинели закрывает эти швы в работе — поэтому цилиндры из AMC часто заметно превосходят по стойкости обычный высокоглинозёмистый кирпич или шамот.
Можно ли применять AMC в линии шлака?
Можно на мягких режимах, и мы поставляем марки AMC для линии шлака. Но там, где основность шлака и FeO высоки, MgO-C с правильным пакетом антиоксидантов обычно даёт большую стойкость. Мы предпочтём подобрать нужный материал для каждой зоны, чем продать одну марку на весь агрегат.
Какой риск науглероживания несёт AMC?
При 11% углерода он ниже, чем у марки MgO-C с 14–18%, но не нулевой. Для сверхнизкоуглеродистых и IF-сталей безопаснее безуглеродистый корундошпинелидный бетон в рабочем слое, а AMC или MgO-C ограничить зонами, где сталь не задерживается.
Каков типичный срок службы?
Он зависит гораздо больше от маршрута ковша, химии шлака и практики предварительного нагрева, чем от одного кирпича. Вместо универсальной цифры мы изучаем ваши рабочие данные и прогнозируем остаточную толщину по зонам — и честно скажем, если AMC не подходит для конкретной зоны.
Поставляете ли вы matching гнёзда и сёдла под продувочные пробки?
Да. Цилиндры из AMC обычно комплектуются корундошпинелидными гнёздами и седловыми кирпичами под продувочные пробки; поставляются подобранным комплектом с обработкой сопряжения под ваш механизм.
Каков MOQ и срок поставки?
10 метрических тонн для стандартных марок с отгрузкой за 7–14 дней; 20 метрических тонн для индивидуальных зонных комплектов и специальных форм за 20–35 дней включая оснастку.
Как упакован кирпич и сколько он хранится?
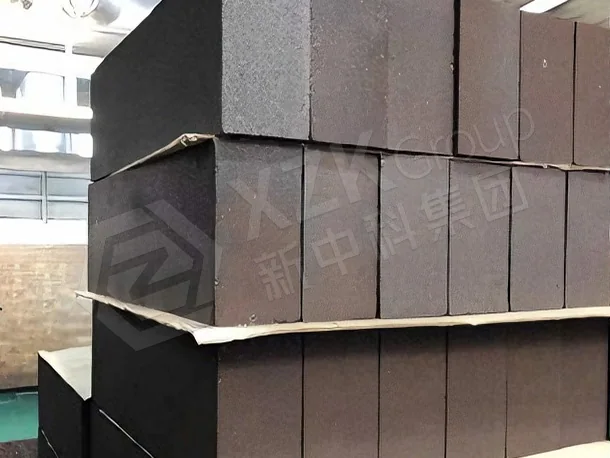
На поддонах по 1,0–1,2 метрических тонны, ISPM-15 с фумигацией, плёнка ПЭ, уголки и влагобарьерная прокладка. Каждый поддон маркирован датой; срок хранения — шесть месяцев в оригинальной герметичной упаковке, в сухом месте, под навесом и ниже 40 °C.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Алюмопериклазоуглеродистый кирпич в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки