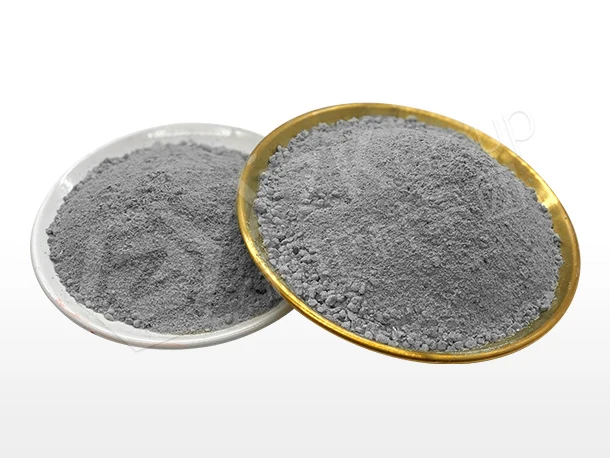
Безводная инъекционная масса для заделки кожуха и ремонта доменной печи
Al₂O₃ 55–65% · SiC+C ≥20% · текучесть 170–185% · огнеупорность 1760 °C — зазоры холодильных плит и уплотнение футеровки без остановки печи.
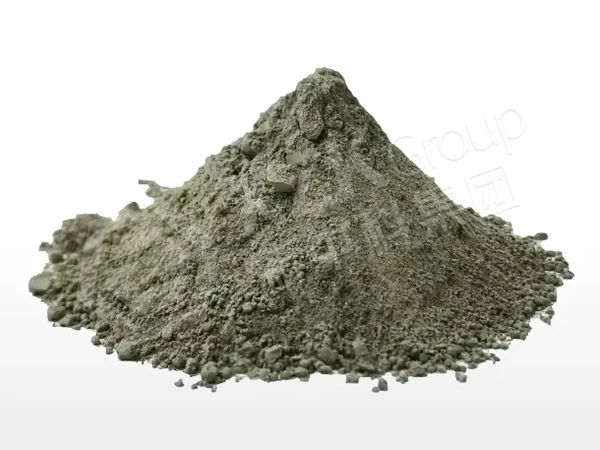
Характеристики Безводная инъекционная масса от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Показатель | XZK-YRL-LB | XZK-YRL-LD |
|---|---|---|
| Тип | Глинозёмистые | Углеродистые |
| Al₂O₃ (%) | 55,0 | — |
| C (%) ≥ | — | 90,0 |
| Fe₂O₃ (%) ≤ | 2,0 | — |
| Огнеупорность (°C) ≥ | 1760 | — |
| Постоянное линейное изменение (1200 °C × 3 h, %) | ± 1,0 | — |
| Кажущаяся плотность (110 °C × 24 h, г/см³) ≥ | 2,20 | 1,30 |
| Предел прочности при изгибе 110 °C × 24 h (МПа) ≥ | 4,0 | — |
| Предел прочности при изгибе 1200 °C × 24 h, coked (МПа) ≥ | 0,5 | — |
| Прочность при сжатии 110 °C × 24 h (МПа) ≥ | 10,0 | 14,0 |
| Теплопроводность (W/m·K) ≥ | — | 3,0 |
| Показатель текучести (%) | 170–185 | 120–135 |
| Содержание фракции −1,5 мм (%) | 100 | — |
| Содержание фракции −1,0 мм (%) | — | 100 |
Значения — типичные производственные средние, а не гарантированные минимумы. На каждую партию выдаётся сертификат анализа; по запросу возможна независимая инспекция (SGS / BV / TÜV).
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — Al₂O₃, SiO₂, Fe₂O₃, TiO₂, оксиды щелочных металлов | ASTM C573 | ISO 12677 | GB/T 6900 |
| Содержание углерода / SiC (для углеродсодержащих марок) | ASTM C571 | — | GB/T 17732 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
| Предел прочности при изгибе в горячем состоянии (для углеродсодержащих марок) | ASTM C1099 | ISO 5013 | GB/T 13243 |
| Остаточное линейное изменение при нагреве | ASTM C113 | ISO 2478 | GB/T 5988 |
| Теплопроводность | ASTM C201 | ISO 8894-1 | GB/T 5990 |
| Огнеупорность (pyrometric cone equivalent) | ASTM C24 | ISO 528 | GB/T 7322 |
Каждое значение в таблицах выше определено методом, указанным в этой справочной таблице, и метод указывается в сертификате анализа партии. Если для свойства нет прямого аналога в ISO, в качестве эталонного применяется метод ASTM или GB/T, что и указывается. По запросу возможна независимая проверка (SGS / BV / TÜV).
О компании XZK Безводная инъекционная масса
Безводная инъекционная масса существует из-за конкретного ограничения: воду нельзя вводить в горячую футеровку. Вода мгновенно превращается в пар, а пар в замкнутой огнеупорной конструкции вызывает термический удар по соседнему материалу и может создать давление там, где оно нежелательно. Для заполнения пустот за футеровкой доменной печи или за холодильными элементами это исключает обычные растворы.
Две химии, два назначения
- XZK-YRL-LB — на глинозёмной основе, 55 % Al₂O₃, огнеупорность ≥1760 °C, кажущаяся плотность 2,20 г/см³, предел прочности при сжатии 10 МПа, текучесть 170–185 %. Для общего заполнения пустот, где сама засыпка должна быть огнеупорной.
- XZK-YRL-LD — на углеродной основе, ≥90 % C, кажущаяся плотность 1,30 г/см³, предел прочности при сжатии 14 МПа, теплопроводность ≥3,0 Вт/(м·К), текучесть 120–135 %. Для восстановления теплового пути от футеровки к холодильнику.
Выбор между ними — вопрос того, во что обходится пустота. Если это структурная или огнеупорная проблема, применяйте LB. Если она проявляется повышенной температурой кожуха из-за потери теплового контакта, применяйте LD — потому что заполнение зазора нетеплопроводным материалом эту проблему вовсе не решит.
Текучесть определяет, сработает ли материал
Инъекционная масса, которая мостится в точке ввода, не заполняет ничего, какими бы хорошими ни были её свойства. Именно текучесть и гранулометрический состав позволяют материалу фактически достичь пустоты: LB и LD имеют гранулометрию −1,5 мм и −1,0 мм соответственно, а значения текучести подобраны под насосную подачу. Сообщите нам геометрию пустоты и спецификацию насоса, и мы подберём гранулометрию соответственно.
Что фактически даёт заполнение пустот
Две вещи. Оно восстанавливает тепловой контакт, чтобы система охлаждения выполняла свою работу, что проявляется снижением температуры кожуха. И оно герметизирует газовые пути, останавливая каналообразование за футеровкой — это и потеря эффективности, и вопрос безопасности на сосуде под давлением. Оба результата относятся к обслуживанию кампании и позволяют избежать вывода печи из эксплуатации.
Поставка
Минимальный заказ 5 т, отгрузка за 7–14 дней, с гранулометрическим составом, скорректированным под ваш насос и ширину зазора. Данные испытаний партии по химии, плотности, прочности, текучести и гранулометрическому распределению отгружаются с каждой партией вместе с письменной процедурой нагнетания, включая рекомендуемые давления.
Место этой марки в системе футеровки
Неформованные материалы чаще выходят из строя при монтаже, чем из-за спецификации. Водопотребность, время смешивания, вибрация и первая кривая разогрева решают исход ещё до того, как футеровка увидит металл, — поэтому параметры монтажа выдаются вместе с материалом, а не остаются на усмотрение площадки.
XZK поставляет безводную инъекционную массу как одну зону зонального комплекта, а не как отдельную позицию: марки, которые обычно зонуются вместе с ней — среди них безводная леточная масса, — описаны на странице неформованные огнеупоры, а архитектура сосуда — где начинается и заканчивается каждая зона и какой механизм фактически ограничивает кампанию — изложена на странице доменная печь.
О полной программе сосуда на этом классе материала, включая обследование износа, определившее зонирование, см. проектный референс программа ДП №10 и ковшей 375 т ММК Магнитогорск.
Безводная инъекционная масса — производство и сценарии применения
Сырьё премиум-класса, прессование на станках с ЧПУ, высокотемпературный обжиг и монтаж на площадке.
Преимущества выбора Безводная инъекционная масса от XZK
Никакой воды в футеровку
Ввод воды в горячую футеровку или за холодильные элементы вызывает парообразование, термоудар и в худшем случае повреждение соседних огнеупоров. Безводная смесь полностью снимает этот риск.
Текучесть под размер пустот
Текучесть 120–185 % при фракции 1,0–1,5 мм позволяет смеси достигать пустот за холодильными плитами и элементами, а не мостить в точке нагнетания.
Углеродистая марка восстанавливает тепловой контакт
XZK-YRL-LD содержит ≥90 % углерода с теплопроводностью ≥3,0 Вт/(м·К): она не просто заполняет, а восстанавливает путь тепла от футеровки к холодильнику.
Перекрывает газовые каналы
Заполнение пустот за футеровкой прекращает фильтрацию газа — это и потеря эффективности, и вопрос безопасности на печи под давлением.
Применение Безводная инъекционная масса
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Заделка кожуха доменной печи
Заполнение пустот между футеровкой и кожухом или холодильными плитами для восстановления теплового контакта.
Забутовка за холодильными элементами
Нагнетание за холодильники и плиты в местах, где зазоры возникли из-за смещения или износа футеровки.
Ремонт шахты и заплечиков
Локальное заполнение пустот при ремонте без вывода печи из эксплуатации.
Прочая заделка агрегатов
Заполнение пустот в других крупных печных конструкциях, где требуется безводная инъекция.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Заделка кожуха углеродистой маркой вернула локальную температуру кожуха вниз — именно этого результата мы и добивались.
Текучесть подошла под наш насос, и смесь достигла пустот, которые мы иначе не заполнили бы.
Никакой воды в горячую футеровку — в этом весь смысл, и присланная процедура была ясна по давлениям.
Стабильная гранулометрия и поведение при течении от поставки к поставке.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
Почему безводная, а не обычная заливочная смесь?
Вода, введённая в горячую футеровку, мгновенно превращается в пар, вызывая термоудар соседних огнеупоров и, при росте давления, потенциальные повреждения. Безводная смесь полностью устраняет этот риск. Это стандартное требование для нагнетания в футеровку или за неё, находящуюся при рабочей температуре или близко к ней.
LB или LD — как выбрать?
XZK-YRL-LB имеет глинозёмистую основу (Al₂O₃ 55 %, огнеупорность ≥1760 °C) и подходит для общего заполнения пустот там, где важны огнеупорные характеристики. XZK-YRL-LD имеет углеродистую основу (C ≥90 %, теплопроводность ≥3,0 Вт/(м·К)) и выбирается, когда цель — восстановить путь тепла к системе охлаждения.
Какая текучесть нужна?
Зависит от размера пустот, ширины зазора и вашего насоса. LB даёт 170–185 %, LD — 120–135 %. Опишите геометрию пустот и характеристики насоса — порекомендуем, потому что смесь, которая мостит в точке нагнетания, не заполняет ничего.
Каков минимальный заказ и сроки?
5 т, отгрузка за 7–14 дней. Гранулометрию можно скорректировать под ваш насос и ширину зазора.
Какая документация предоставляется?
Партийные данные испытаний: химия, плотность, прочность, текучесть и гранулометрический состав, а также письменная процедура нагнетания с рекомендованными давлениями.
Поставляете ли вы оборудование для нагнетания?
Мы поставляем материал и процедуру. Оборудование обычно предоставляет подрядчик по нагнетанию, и мы будем работать по его спецификации.
Можно ли это делать во время работы печи?
Да — в этом и смысл. Заполнение пустот за кожухом и холодильниками является мероприятием кампанийного обслуживания, выполняемым без вывода печи из эксплуатации, при соблюдении ваших собственных правил безопасности.
Как упаковывается?
Мешки по 25 кг с влагобарьером на паллетах по ISPM-15, с датой; для крупных кампаний доступны биг-бэги по 1 000 кг.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Безводная инъекционная масса в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки