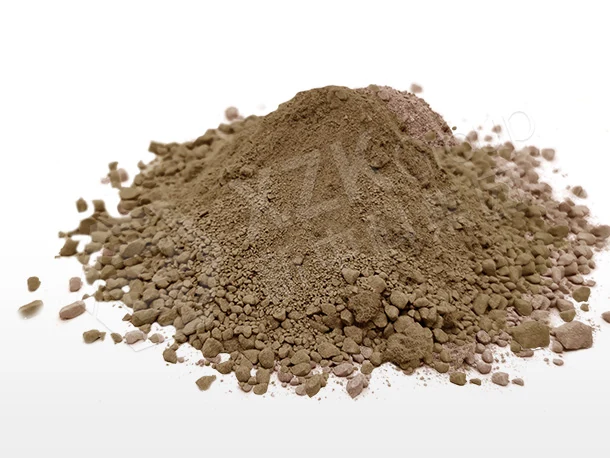
Периклазовая сухая набивная масса для лещади ДСП и индукционных печей
MgO ≥80% · CaO/Fe₂O₃ 4–10% · плотность ≥2,20 г/см³ · прочность ≥25 МПа при 1600 °C — сухие набивные массы лещади с контролируемым спеканием.
Характеристики Периклазовая сухая набивная масса от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Показатель | Ед. изм. | Типичное значение |
|---|---|---|
| MgO | % ≥ | 80,0 |
| CaO / Fe₂O₃ | % | 4–10 |
| Bulk density (в состоянии поставки) | г/см³ ≥ | 2,20 |
| Предел прочности при сжатии (1600 °C × 3 ч) | МПа ≥ | 25,0 |
| Максимальная рабочая температура | °C | 1800 |
Значения — типичные производственные средние, а не гарантированные минимумы. На каждую партию выдаётся сертификат анализа; по запросу возможна независимая инспекция (SGS / BV / TÜV).
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — MgO, CaO, SiO₂, Fe₂O₃, Al₂O₃ | ASTM C574 | ISO 12677 | GB/T 5069 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
Каждое значение в таблицах выше определено методом, указанным в этой справочной таблице, и метод указывается в сертификате анализа партии. Если для свойства нет прямого аналога в ISO, в качестве эталонного применяется метод ASTM или GB/T, что и указывается. По запросу возможна независимая проверка (SGS / BV / TÜV).
О компании XZK Периклазовая сухая набивная масса
Периклазовая сухая набивная масса укладывается сухой и становится монолитной лещадью только после выхода печи на температуру. Это различие важно: ценность хорошей массы для лещади не только в химии, но и в том, как она спекается — на какую глубину формируется спечённый слой, насколько плотным он становится и что остаётся за ним.
Почему весь результат определяет градиент спекания
Если спекается весь уложенный слой, он превращается в единую жёсткую массу. При нагреве и охлаждении печи такой массе негде снять напряжения, кроме растрескивания, а сквозная трещина — это путь проникновения металла. Правильно подобранная масса ведёт себя иначе: рабочая поверхность спекается плотной и прочной, а материал за ней остаётся частично неспечённым и податливым, поглощая расширение и тепловое перемещение.
Точность этого градиента определяется гранулометрическим составом и содержанием плавней CaO/Fe₂O₃, которые задают, где и как быстро начинается спекание. При MgO ≥80 % и содержании плавней в диапазоне 4–10 % XZK-ERam-80 формирует прочную поверхность при 1600 °C (предел прочности при сжатии ≥25 МПа), сохраняя податливый подстилающий слой.
Монтаж: где на самом деле выигрывается стойкость лещади
По нашему опыту, преждевременный выход лещади гораздо чаще является проблемой монтажа, чем проблемой материала. Наиболее важны три вещи:
- Толщина слоя и уплотнение — укладывайте послойно и уплотняйте каждый слой. Недоуплотнение оставляет пустоты, которые становятся путями проникновения.
- Опалубка — для лещадей ДСП масса набивается по шаблону; конструкция шаблона и его извлечение влияют на итоговый профиль.
- Первая плавка — контролируемый подъём температуры позволяет фронту спекания развиваться постепенно. Форсирование первой плавки — самая частая единичная причина слабой рабочей поверхности.
С каждым заказом мы выдаём послойную процедуру и кривую первой плавки, а для первого перехода можем организовать шеф-монтаж на площадке.
Лещади ДСП и лещади индукционных печей
Эти две задачи не взаимозаменяемы. Лещадь дуговой печи испытывает крутой градиент вниз от дуги, с контактом со шлаком по верхней поверхности и арматурным слоем ниже. Лещадь бессердечниковой индукционной печи имеет другой градиент и другое поведение при контакте с металлом и обычно требует массы, настроенной на более тонкую и более плотную спечённую зону. Указывайте тип и ёмкость печи при запросе, чтобы гранулометрия соответствовала.
Поставка и документация
Поставляется в мешках по 25 кг с влагобарьером на паллетах ISPM-15 или в биг-бегах по 1 000 кг, с датой для контроля срока хранения. Минимальный заказ 5 т. Каждая партия отгружается с химическим анализом и данными физических испытаний; материал гигроскопичен — храните в сухом месте, не на грунте и используйте в пределах указанного срока хранения.
Место этой марки в системе футеровки
Углеродсодержащие основные марки никогда не задают изолированно. Содержание углерода, антиоксидантный комплекс и кажущаяся плотность определяются зоной, а карта зон — сосудом; поэтому марка, хорошо работающая на одной позиции, может выйти раньше срока на соседней.
XZK поставляет периклазовую сухую набивную массу как одну зону зонного комплекта, а не как отдельную позицию: марки, которые обычно зонуются рядом с ней, — среди них периклазоуглеродистый кирпич — описаны на странице периклазоуглеродистые и основные огнеупоры, а архитектура уровня сосуда — где начинается и заканчивается каждая зона и какой механизм действительно ограничивает кампанию — изложена на странице дуговая сталеплавильная печь.
Проектная справка программа Абинского электрометаллургического завода по ДСП и ковшу документирует, как этот класс материала показал себя в полной эксплуатации, с измеренными показателями кампании, а не паспортными значениями.
Периклазовая сухая набивная масса — производство и сценарии применения
Сырьё премиум-класса, прессование на станках с ЧПУ, высокотемпературный обжиг и монтаж на площадке.
Преимущества выбора Периклазовая сухая набивная масса от XZK
Контролируемый профиль спекания
Гранулометрия подобрана так, что на рабочей поверхности образуется плотный прочный спечённый слой, а материал за ним остаётся частично неспечённым и податливым — именно это предотвращает сквозные трещины при расширении лещади.
Высокая чистота и высокий предел службы
При MgO ≥80% и рабочей температуре до 1800 °C масса выдерживает температуры лещади печей сверхвысокой мощности и бессердечниковых индукционных печей без размягчения рабочей поверхности.
Стойкость к проникновению металла и шлака
Плотная спечённая поверхность с низкой открытой пористостью ограничивает проникновение расплава и FeO-содержащего шлака — обычный путь к настыли и риску прорыва.
Быстрый монтаж, не требующий высокой квалификации
Сухой монтаж не требует воды затворения и времени выдержки, поэтому перефутеровка лещади быстрее и меньше зависит от квалификации бригады, чем литые или влажные набивные системы.
Применение Периклазовая сухая набивная масса
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Лещадь дуговой печи
Рабочий слой и подовые слои лещади печей сверхвысокой мощности переменного и постоянного тока с шахтой; укладывается сухой на арматурный слой и спекается при первой плавке.
Бессердечниковая индукционная печь
Рабочая футеровка для плавки стали, чугуна и сплавов, где сухая периклазовая масса даёт предсказуемое спекание и чистый контакт с металлом.
Арматурный слой ковша и ПК
Отдельные арматурные и подовые слои, где сухая высокопериклазовая масса предпочтительнее бетона по тепловым или технологическим причинам.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Стойкость лещади выросла и, что важнее, стала предсказуемой. Теперь мы планируем ремонт, а не реагируем на него.
Профиль спекания отработал так, как было описано: твёрдая поверхность, мягкая подложка. Сквозных трещин при прогреве нет.
Сухой монтаж сократил ремонт лещади почти на смену по сравнению с прежней водной системой.
Присланная процедура монтажа была конкретна по толщине слоя и уплотнению — именно это и дало разницу.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
Что реально означает «контролируемое спекание»?
Зерновой состав подобран так, чтобы при первом прогреве спекалась только верхняя часть уложенного слоя — в плотную прочную массу, — а материал дальше от горячей поверхности оставался преимущественно неспечённым и мог воспринимать расширение. Без этого градиента спекается весь слой, становится жёстким и трескается при термоциклировании лещади.
Какой толщины должен быть каждый слой?
Зависит от размера печи и способа уплотнения, но обычно слои укладывают порциями и уплотняют каждый. Мы передаём послойную процедуру вместе с материалом, а не одну цифру, потому что недостаточное уплотнение — самая частая причина преждевременного износа лещади.
Нужен ли шаблон или опалубка?
Для лещади ДСП в большинстве конструкций да — масса набивается по шаблону, который затем удаляют или выплавляют. Мы можем проконсультировать по конструкции шаблона и по графику спекания при первом прогреве.
Какова процедура первого прогрева?
Контролируемый подъём, позволяющий фронту спекания развиваться постепенно, с последующей выдержкой при температуре. Форсирование первого прогрева — самая частая причина слабой спечённой поверхности. Кривую передаём вместе с материалом.
Каков срок хранения?
Обычно 6–12 месяцев в оригинальных закрытых мешках, в сухом месте, не на земле. Масса гигроскопична: после набора влаги поведение при спекании и прочность нарушаются. Каждый мешок маркируется датой.
Каков минимальный заказ?
5 т. Стандартная упаковка — мешки по 25 кг с влагобарьером на паллетах по ISPM-15; для крупных повторных заказов доступны биг-бэги по 1 000 кг.
Можете поставить специально для индукционных печей без сердечника?
Да. Лещади индукционных печей имеют иные требования к спеканию, чем лещади дуговых, в первую очередь по температурному градиенту и по поверхности контакта с металлом. Укажите тип и ёмкость печи — подберём соответственно.
Какая документация предоставляется?
Партийный химический анализ и данные физических испытаний, а также письменная процедура монтажа и первого прогрева. Для первого перехода возможен шеф-монтаж.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Периклазовая сухая набивная масса в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки