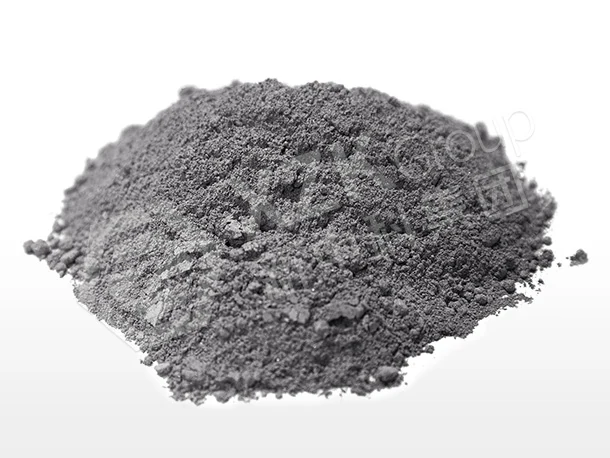
Высокотеплопроводная углеродистая набивная масса для горна доменной печи
C+SiC ≥91% · плотность ≥1,90 г/см³ · теплопроводность ≥12 Вт/(м·К) — отвод тепла к холодильникам, защита лещади доменной печи.
Характеристики Высокопроводящая углеродистая набивная масса от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Показатель | XZK-CG301C (BFD-S10) | XZK-CG301D (BFD-S9) |
|---|---|---|
| C + SiC (%) ≥ | 91,0 | 90,0 |
| Плотность после формования (г/см³) ≥ | 1,9 | 1,9 |
| Прочность при сжатии (1200 °C × 3 h, МПа) ≥ | 10,0 | 6,0 |
| Теплопроводность (200 °C, W/m·K) ≥ | 12,0 | 10,0 |
Значения — типичные производственные средние, а не гарантированные минимумы. На каждую партию выдаётся сертификат анализа; по запросу возможна независимая инспекция (SGS / BV / TÜV).
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — Al₂O₃, SiO₂, Fe₂O₃, TiO₂, оксиды щелочных металлов | ASTM C573 | ISO 12677 | GB/T 6900 |
| Содержание углерода / SiC (для углеродсодержащих марок) | ASTM C571 | — | GB/T 17732 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
| Теплопроводность | ASTM C201 | ISO 8894-1 | GB/T 5990 |
Каждое значение в таблицах выше определено методом, указанным в этой справочной таблице, и метод указывается в сертификате анализа партии. Если для свойства нет прямого аналога в ISO, в качестве эталонного применяется метод ASTM или GB/T, что и указывается. По запросу возможна независимая проверка (SGS / BV / TÜV).
О компании XZK Высокопроводящая углеродистая набивная масса
Высокопроводящая углеродистая набивная масса — последнее звено в цепи, а цепь крепка настолько, насколько крепко её слабейшее звено. Тепло покидает горн доменной печи, проходя от футеровки через углеродный блок, через набивной слой и в холодильный элемент. Если этот слой плохо проводит тепло или плохо уплотнён, весь путь нарушается.
Слой, который никто не специфицирует как следует
Задать превосходный углеродный кирпич, а набивной слой рассматривать как рядовой наполнитель — распространённая и дорогая ошибка. У слоя две задачи — проводить тепло и заполнять полностью, — и обе зависят от материала и от того, как он уложен.
XZK-CG301C имеет теплопроводность ≥12 Вт/(м·К) при 200 °C с C+SiC ≥91 % и пределом прочности при сжатии ≥10 МПа при 1200 °C. XZK-CG301D даёт ≥10 Вт/(м·К) и ≥6 МПа. Выбор ведётся по тепловой нагрузке и механическому требованию в данной позиции.
Уплотнение определяет теплопроводность
Номинальная теплопроводность предполагает заданную плотность укладки. Недоуплотнённая набивная масса содержит пустоты, а пустоты — это изоляция, поэтому тепловой путь ухудшается именно там, где он должен работать. Поэтому мы спрашиваем о доступе для набивки и ширине зазора до расчёта цены и поэтому задаём толщину слоя и метод уплотнения вместе с материалом. Бригада, которая делает уплотнение правильно, ценнее незначительно лучшего продукта.
Задаётся как часть горна, а не отдельно
Мы задаём набивную массу вместе с микропористым углеродом, керамическим стаканом и марками для шахты, заплечиков и распара, чтобы вся сборка горна была термически согласованной. Сборка горна из деталей, выбранных по отдельности, — так и возникают несоответствия, а несоответствие теплопроводности невидимо, пока печь не заработает и температура не начнёт расти.
Поставка
Минимальный заказ 5 т, отгрузка за 7–14 дней, с гранулометрией, скорректированной под ваш доступ для набивки и ширину зазора. Данные испытаний партии по содержанию C+SiC, кажущейся плотности в форме, пределу прочности при сжатии при 1200 °C и теплопроводности отгружаются с каждой партией вместе с письменной процедурой монтажа.
Место этой марки в системе футеровки
Неформованные материалы чаще выходят из строя при монтаже, чем из-за спецификации. Водопотребность, время смешивания, вибрация и первая кривая разогрева решают исход ещё до того, как футеровка увидит металл, — поэтому параметры монтажа выдаются вместе с материалом, а не остаются на усмотрение площадки.
XZK поставляет высокопроводящую углеродистую набивную массу как одну зону зонального комплекта, а не как отдельную позицию: марки, которые обычно зонуются вместе с ней — среди них микропористый углеродный кирпич, — описаны на странице неформованные огнеупоры, а архитектура сосуда — где начинается и заканчивается каждая зона и какой механизм фактически ограничивает кампанию — изложена на странице доменная печь.
Данные кампании, измеренные на этом классе футеровки — включая профиль износа, определивший выбор марки, — опубликованы в проектном референсе программа ДП №10 и ковшей 375 т ММК Магнитогорск.
Высокопроводящая углеродистая набивная масса — производство и сценарии применения
Сырьё премиум-класса, прессование на станках с ЧПУ, высокотемпературный обжиг и монтаж на площадке.
Преимущества выбора Высокопроводящая углеродистая набивная масса от XZK
Замыкает тепловой разрыв
Набивной слой лежит между углеродистым блоком и холодильным элементом. При низкой теплопроводности или плохом уплотнении страдает весь контур охлаждения горна — независимо от качества углеродистого кирпича.
Уплотнение — это и есть вся работа
Теплопроводность набивной массы сильно зависит от фактической плотности. Мы подбираем фракцию под ваш доступ и ширину зазора и задаём толщину слоя и степень уплотнения, чтобы материал вышел на номинальную теплопроводность.
Достаточная прочность на сжатие
Прочность на сжатие 6–10 МПа при 1200 °C даёт слою размерную стабильность под нагрузкой горна, не делая его жёстким и склонным к растрескиванию.
Согласовано с углеродистой кладкой
Задаётся вместе с нашим микропористым углеродом и керамическим стаканом, чтобы вся конструкция горна была термически согласованной, а не собранной из элементов с несогласованными свойствами.
Применение Высокопроводящая углеродистая набивная масса
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Горн доменной печи
Набивной слой между углеродистыми блоками горна и холодильными плитами или кожухом.
Лещадь
Набивные слои под лещадью над нижним охлаждением.
Зазоры стенки и холодильников
Заполнение зазоров между углеродистыми блоками стенки и холодильными элементами.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Температуры лещади снизились и стабилизировались, как только набивной слой был правильно задан и уплотнён. Это было недостающее звено.
Они спросили про наш доступ для набивки и ширину зазора до расчёта — это показало, что задачу понимают.
Теплопроводность проверили по партии, сошлась с заявленной цифрой.
Толщина слоя и указания по уплотнению были достаточно конкретны, чтобы наша бригада сделала всё правильно с первого раза.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
Почему этот слой так важен?
Потому что это последнее звено в цепи охлаждения лещади. Тепло идёт от футеровки через углеродистый блок, через набивной слой, в холодильник. Если этот слой плохо проводит тепло или плохо уплотнён, цепь разрывается и температуры лещади растут — независимо от того, насколько хорош углеродистый кирпич.
CG301C или CG301D?
У CG301C выше теплопроводность (≥12 Вт/(м·К)) и прочность на сжатие (≥10 МПа); CG301D работает на ≥10 Вт/(м·К) и ≥6 МПа. Выбирайте по тепловой нагрузке и механическим требованиям данной позиции.
Насколько важно уплотнение?
Критично. Номинальная теплопроводность предполагает заданную фактическую плотность. Недоуплотнённая набивная масса оставляет пустоты, работающие как изоляция, и тепловой путь деградирует. Толщину слоя и способ уплотнения мы задаём вместе с материалом.
Можно ли применять её для заполнения зазоров у холодильников?
Да — её часто используют для заполнения зазоров между углеродистыми блоками стенки и холодильными элементами, где важны и теплопроводность, и полнота заполнения.
Каков минимальный заказ и сроки?
5 т, отгрузка за 7–14 дней, с корректировкой гранулометрии под ваш доступ и ширину зазора.
Какая документация предоставляется?
Партийные данные испытаний: содержание C+SiC, насыпная плотность в форме, прочность на сжатие при 1200 °C и теплопроводность, а также письменная процедура монтажа с указанием толщины слоя и требований по уплотнению.
Входит ли она в полный комплект лещади?
Да. Мы задаём её вместе с микропористым углеродом, керамическим стаканом и марками для шахты, заплечиков и распара, чтобы вся конструкция была термически согласованной.
Как упаковывается?
Мешки по 25 кг с влагобарьером на паллетах по ISPM-15, с датой; доступны биг-бэги по 1 000 кг.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Высокопроводящая углеродистая набивная масса в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки