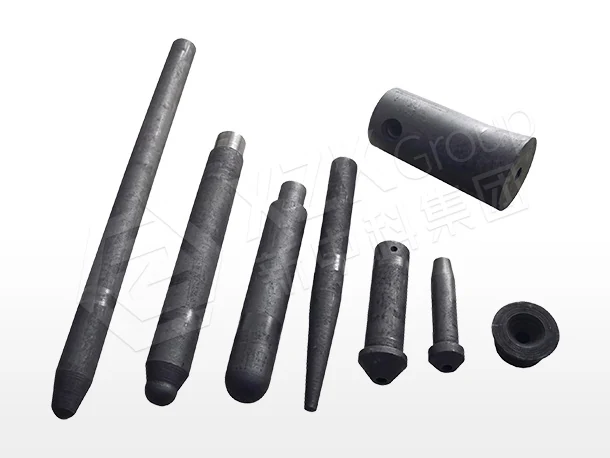
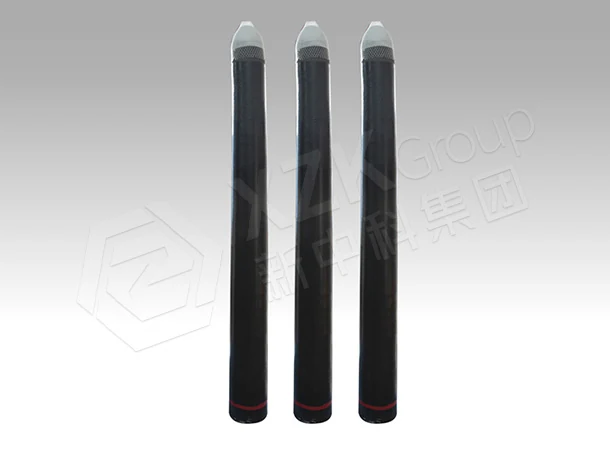
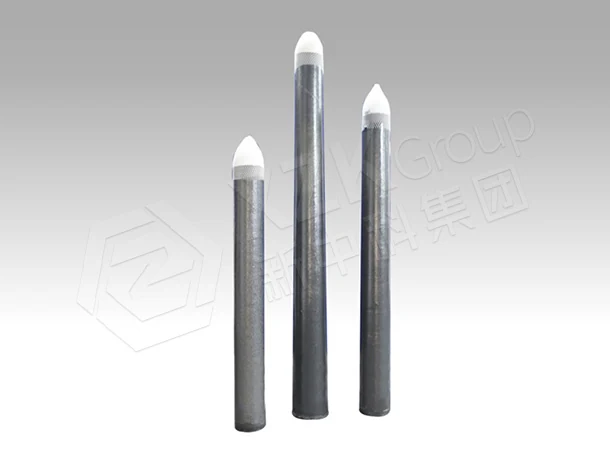
Стопор-моноблок для управления потоком в ПК — включая исполнения с продувкой аргоном
Корпус Al₂O₃ ≥40–42% / головка ≥50–68% · C+SiC 9–22% · плотность ≥2,30–2,70 г/см³ · прочность ≥20–22 МПа · термостойкость ≥5 циклов.
Характеристики Стопор-моноблок от XZK
Изготавливается строго по металлургическим стандартам ASTM, ISO и YB/T.
| Показатель | XZK-ZSLT-A (корпус) | XZK-ZSLT-A (головка) | XZK-ZSLT-B (корпус) | XZK-ZSLT-B (головка) | XZK-LS1 (корпус) | XZK-LS1 (головка) |
|---|---|---|---|---|---|---|
| Al₂O₃ (%) ≥ | 40,0 | 68,0 | 42,0 | 58,0 | 42,0 | 50,0 |
| MgO (%) ≥ | — | — | — | (Al₂O₃+MgO) | — | 10,0 |
| SiO₂ (%) ≤ | 25,0 | — | 15,0 | — | 15,0 | — |
| C + SiC (%) ≥ | 22,0 | 9,0 | 22,0 | 10,0 | 22,0 | 10,0 |
| Предел прочности при сжатии (МПа) ≥ | 20 | 22 | 20 | 22 | 22 | 20 |
| Предел прочности при изгибе (холодный) (МПа) ≥ | 5,5 | 7,0 | 5,5 | 7,0 | 5,5 | 7,0 |
| Открытая пористость (%) ≤ | 19,0 | 18,0 | 19,0 | 18,0 | 19,0 | 17,0 |
| Кажущаяся плотность (г/см³) ≥ | 2,30 | 2,70 | 2,30 | 2,60 | 2,30 | 2,60 |
| Термостойкость (1100 °C water, cycles) ≥ | 5 | 5 | 5 | 5 | 5 | 5 |
Значения — типичные производственные средние, а не гарантированные минимумы. На каждую партию выдаётся сертификат анализа; по запросу возможна независимая инспекция (SGS / BV / TÜV).
| Показатель из таблицы выше | ASTM | ISO | GB/T |
|---|---|---|---|
| Химический состав — MgO, CaO, SiO₂, Fe₂O₃, Al₂O₃ | ASTM C574 | ISO 12677 | GB/T 5069 |
| Содержание углерода / SiC (для углеродсодержащих марок) | ASTM C571 | — | GB/T 17732 |
| Открытая пористость и кажущаяся плотность | ASTM C20 | ISO 5017 | GB/T 2997 |
| Предел прочности при сжатии | ASTM C133 | ISO 10059-1 | GB/T 5072 |
| Предел прочности при изгибе в горячем состоянии (для углеродсодержащих марок) | ASTM C1099 | ISO 5013 | GB/T 13243 |
| Термостойкость | ASTM C1171 | — | GB/T 30873 |
Каждое значение в таблицах выше определено методом, указанным в этой справочной таблице, и метод указывается в сертификате анализа партии. Если для свойства нет прямого аналога в ISO, в качестве эталонного применяется метод ASTM или GB/T, что и указывается. По запросу возможна независимая проверка (SGS / BV / TÜV).
О компании XZK Стопор-моноблок
Стопоры-моноблоки прессуются как единая деталь, и этот единственный факт объясняет большую часть их преимущества. Сборный стопор имеет механический стык между корпусом и головкой; у моноблока его нет. Поскольку именно этот стык чаще всего становится местом подсоса газа, утечек и разрушения, его устранение убирает доминирующий вид отказа.
Корпус и головка выполняют разные задачи
Стопор не является однородной деталью. Корпус находится в стали и требует термостойкости и химической совместимости. Головка принимает прямой удар стали, садится на стакан и управляет расходом — это заметно более тяжёлый механический режим.
Каждая марка XZK это отражает: корпус работает при 2,30 г/см³ с пределом прочности при изгибе в холодном состоянии ≥5,5 МПа, тогда как головка — при 2,60–2,70 г/см³ с пределом прочности при изгибе ≥7,0 МПа и более высоким содержанием глинозёма (50–68 %). Стопор с однородным составом либо избыточен по корпусу, либо недостаточен по головке.
Аргонная продувка: ответ на закупорку
На спокойной алюминием и низкоуглеродистой стали глинозём откладывается внутри канала и ограничивает поток — классическая проблема закупорки. Вдувание аргона через стопор поддерживает канал чистым и обычно является первой мерой, которую стоит попробовать, поскольку она устраняет причину, а не симптом. Если ваша проблема — закупорка, а не эрозия, назначьте конструкцию с аргонной продувкой до смены всего комплекса контроля потока.
Без предварительного нагрева: время и риск
Конструкции без предварительного нагрева полностью убирают эту операцию. Выгода двойная: сокращённое время оборота и исключение термического удара, который может вызвать предварительный нагрев (или его неправильное проведение). На заводах с плотным оборотом промежуточного ковша или без отдельной станции предварительного нагрева это часто стоит больше, чем разница в стоимости материала.
Выбор марки
- XZK-ZSLT-A — корпус 40 % Al₂O₃, головка 68 % Al₂O₃. Наибольшее содержание глинозёма в головке.
- XZK-ZSLT-B — корпус 42 %, головка 58 % (Al₂O₃+MgO). Другой состав головки под конкретные марки.
- XZK-LS1 — корпус 42 %, головка 50 % при 10 % MgO. Там, где головка с периклазом работает лучше.
Все марки рассчитаны на 5 циклов термоудара при 1100 °C с закалкой в воде при пористости корпуса ≤19 %.
Поставка
Цена указывается за комплект, обычно от 200–500 шт., срок — 20–35 дней с момента согласования чертежа. Длины, профили головки и конфигурации аргоновых каналов изготавливаются по чертежу с подтверждением размеров до производства. Протоколы размерного контроля и данные партийных испытаний прилагаются к каждому заказу.
Место этой марки в системе футеровки
Огнеупоры контроля потока расходуются по графику МНЛЗ, поэтому спецификация здесь не меньше касается размерной повторяемости и взаимозаменяемости с вашим существующим механизмом, чем состава. Плита или защитная труба, которая садится правильно, но отличается на миллиметр от партии к партии, обходится дороже из-за прорывов, чем экономит на цене за единицу.
XZK поставляет стопор-моноблок как одну зону зонного комплекта, а не как отдельную позицию: марки, которые обычно закладываются рядом, среди них плита шиберного затвора, описаны на странице функциональные огнеупоры для непрерывной разливки стали, а архитектура агрегата — где начинается и заканчивается каждая зона и какой механизм фактически ограничивает кампанию — изложена на странице контроль потока в промежуточном ковше.
Проект программа контроля потока слябовой МНЛЗ Colakoglu Metalurji описывает, как материал этого класса показал себя в полной службе, с измеренными показателями кампании, а не паспортными значениями.
Стопор-моноблок — производство и сценарии применения
Сырьё премиум-класса, прессование на станках с ЧПУ, высокотемпературный обжиг и монтаж на площадке.
Преимущества выбора Стопор-моноблок от XZK
Цельное изделие — нет стыка, который может отказать
У стопора-моноблока нет сборочного стыка между корпусом и головкой, что устраняет самый частый путь течи и разрушения в многодетальных конструкциях.
Головка рассчитана на более тяжёлую работу
Головка принимает удар стали и контакт с седлом, поэтому каждая марка несёт более плотную и прочную головку: плотность 2,60–2,70 г/см³ и предел прочности при изгибе ≥7,0 МПа против 2,30 г/см³ и 5,5 МПа в корпусе.
Опция продувки аргоном
Подача аргона через стопор поддерживает канал чистым от отложений глинозёма — одна из наиболее эффективных мер против засорения на марках, раскисленных алюминием.
Исполнение без прогрева
Конструкции без прогрева убирают операцию нагрева, сокращая время оборота и устраняя частый источник термоударных повреждений — ценно на заводах с плотным оборотом ковшей или без отдельной станции прогрева.
Применение Стопор-моноблок
Подтверждённая работа в различных высокотемпературных промышленных агрегатах.
Управление потоком в промежуточном ковше
Стопорное регулирование на сортовых, блюмовых и слябовых МНЛЗ в одноручьевом и многоручьевом исполнении.
Марки, склонные к засорению
Стали, раскисленные алюминием, и низкоуглеродистые стали, где отложения глинозёма в канале ограничивают поток; решается исполнением с продувкой аргоном.
Операции с быстрым оборотом
Заводы с плотным оборотом промежуточных ковшей или ограниченной мощностью прогрева, использующие исполнения без прогрева.
Более 400 агрегатов доверяют огнеупорам XZK
Свыше 75 % наших зарубежных клиентов из металлургии и промышленных печей продолжают многолетнее долгосрочное сотрудничество.
Продувка аргоном через стопор заметно сократила забивание на плавках, спокойных по алюминию. Вмешательств в середине серии стало меньше.
Стопоры без прогрева убрали целый этап из оборота, и мы больше не видим растрескивания головки при запуске.
Прочность головки была той характеристикой, которая нас волновала, и показатели MOR выполнялись в каждой поставке.
Стопоры индивидуальной длины пришли точно по чертежу, отделка была однородной.
Частые инженерные вопросы
Нажмите на вопрос, чтобы раскрыть ответ; одновременно показывается один ответ.
В чём преимущество монолитного стопора перед сборным?
Отсутствие стыка. У многоэлементных стопоров есть механический стык между телом и головкой, и именно этот стык чаще всего становится местом утечки, подсоса газа и излома. Цельный стопор, отпрессованный изостатически, устраняет этот путь отказа полностью.
Когда применять стопор с аргоновой продувкой?
На марках, склонных к забиванию, — как правило, спокойная алюминием и низкоуглеродистая сталь, где отложения глинозёма в канале ограничивают расход. Продувка аргоном сохраняет канал открытым и сокращает вмешательства в середине серии. Если ваша проблема — забивание, а не эрозия, обычно начинать нужно именно с этого.
Что реально экономит работа без прогрева?
Сам этап прогрева плюс риск термоудара, который с ним связан. На производствах с жёстким оборотом промежуточного ковша или без отдельной станции прогрева это экономит время на каждую серию и убирает частую причину раннего растрескивания головки.
Как выбрать между ZSLT-A, ZSLT-B и LS1?
По марке стали и по балансу между химией тела и составом головки. У ZSLT-A наибольшее содержание глинозёма в головке (68 %); у LS1 в головке 10 % MgO — для марок, где такая химия работает лучше. Назовите ваши марки стали и длину серии — порекомендуем.
Каков минимальный заказ и сроки?
Считается комплектами, обычно минимум 200–500 изделий. Срок изготовления 20–35 дней с момента согласования чертежа.
Какая документация предоставляется?
Протоколы контроля размеров, партийные данные физических и химических испытаний и сертификаты на материал. Возможна инспекция третьей стороной.
Можете поставить стопоры нестандартной длины и профиля головки?
Да, по чертежу, включая конфигурации аргоновых каналов. Размеры подтверждаем до запуска в производство.
Как упаковываются стопоры?
Поштучно в коробках с формованной защитой, на паллетах по ISPM-15 (термообработка) с влагобарьерной упаковкой; для длительных морских переходов доступен осушитель.
Похожие огнеупоры и материалы для футеровки
Дополняющие марки огнеупорного кирпича и неформованные материалы для перефутеровки вашего агрегата.
Расчёт на Стопор-моноблок в течение 12 часов
Опишите ваши требования к огнеупорам по следующим пунктам:
- ✓ Целевое применение: Тип агрегата, зона футеровки (линия шлака, горн, свод)
- ✓ Технические требования: Рабочая температура, состав шлака, требования к химсоставу
- ✓ Количество и размеры: Объём партии, стандарт или индивидуальный чертёж
- ✓ Условия поставки: FOB Циндао/Тяньцзинь, CIF порт назначения
Почему металлургические заводы выбирают огнеупоры XZK
Зонное проектирование, а не просто кирпич
Каждое предложение — позонная раскладка материалов под профиль вашего агрегата и вашу технологию, чтобы все зоны вырабатывали ресурс одновременно.
Стабильность заводского производства
Полностью автоматическое CNC-дозирование и контроль качества без дефектов удерживают межпартийный разброс на лабораторном уровне.
Проверенные проекты по всему миру
Поставки для Baosteel, Shougang, Hyundai Steel, JSW, Severstal, MMK и 400+ проектов агрегатов в 60+ странах.
Сопровождение полного цикла
Проектирование футеровки, шеф-монтаж кладки, графики сушки и анализ отказов, а также поставка «под ключ» (EPC) для нового строительства и капитальных ремонтов.
Пришлите чертёж вашей печи
Наши инженеры вернут зонное предложение по футеровке с раскладкой материалов и ценой в течение 48 часов — в том числе для нестандартных изделий.
- Бесплатная проверка применимости материала
- Зональная схема и монтажные чертежи
- График сушки и руководство по кладке
Строгий контроль процессов по ISO 9001 во всех 6 цехах
Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.
- ICP-анализ химического состава каждой входящей партии сырья
- Испытания плотности, пористости и прочности на сжатие (CCS) по ASTM / ISO
- Ультразвуковой неразрушающий контроль готовых изделий
- Проверка зазоров при предварительной сборке до морской упаковки