Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →
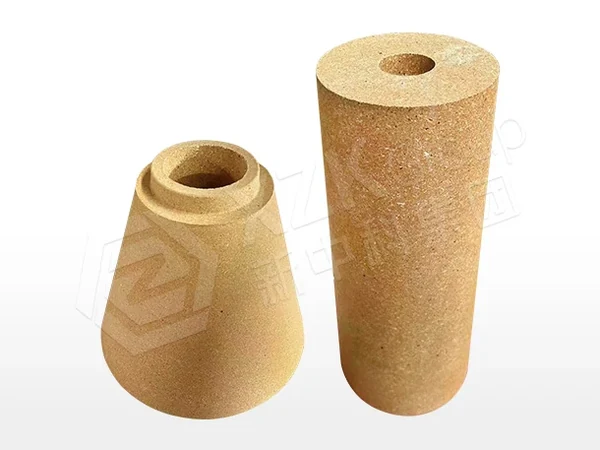
XZK поставляет корундохромитовые материалы для погружных патрубков RH-дегазатора и комплектующие шиберных затворов для защиты струи на ковшах JFE Steel.
Установки вакуумной дегазации типа РХ и системы управления потоком металла на ковше объединены одной особенностью, из-за которой их неудобно задавать в спецификации: обе расходуются по циклу, не связанному с кампанией сосуда. Погружной патрубок и плита шиберного затвора меняются по собственным графикам, и если эти графики не совпадают с производственной последовательностью, завод платит за несоответствие каждый раз.
Маршрут JFE Steel включает вакуумную дегазацию типа РХ для марок с жёсткими требованиями по водороду и включениям, а ниже по потоку — управление потоком металла шиберными затворами ковша перед МНЛЗ. Длина серии определяется маркой стали и структурой заказов, и следствием для огнеупоров становится необходимость согласовать с этой серией как интервал замены патрубка, так и стойкость шиберного затвора, а не просто максимизировать их.
На дегазаторе определяющим простоем был интервал замены патрубка: рабочий слой патрубка, подвергаясь вакууму, интенсивной циркуляции и термоциклированию при каждой обработке, достигал предела раньше нижнего сосуда. На ковше стойкость плиты шиберного затвора оказывалась меньше длины серии в некоторых блоках марок, что означало вмешательства в тех точках последовательности, где вмешательство дорого. Ни то, ни другое не было отказом материала по качеству — оба были несоответствием по согласованию циклов.
Материал патрубка отгружался с сертификатами анализа, охватывающими химический состав, плотность, пористость и прочность, и с размерными отчётами по изделиям, поскольку геометрия патрубка определяет циркуляцию не меньше, чем материал. Плиты шиберных затворов отгружались под механизм с проверкой размеров и прослеживаемостью партии, упакованными по маркам, чтобы на запланированную марку стали использовалась нужная плита, а не ближайшая из наличия.
Футеровка патрубка монтировалась с контролем толщины шва, поскольку проникновение в шов патрубка под вакуумом идёт быстро и трудно обнаруживается до того, как станет критичным. Плиты шиберных затворов устанавливались с проверкой механизма по размерным отчётам, а не на ощупь. Оба компонента вводились в эксплуатацию при тех режимах продувки аргоном и дросселирования, под которые они подбирались.
Корундохромитовый материал удлинил интервал замены патрубка настолько, что патрубок перестал быть определяющим простоем дегазатора — нижний сосуд и патрубок теперь подходят к замене одновременно, а это именно то условие, которое делает планирование возможным. Стойкость шиберного затвора, согласованная с длиной серии, устранила вмешательства в середине серии, которые происходили в отдельных блоках марок.
Работа патрубка измерялась числом циклов обработки на интервал, при этом при каждой замене фиксировался профиль остаточной толщины, чтобы износ можно было отнести к участку, а не к компоненту в целом. Именно это различие сделало второй интервал лучше первого: профиль показал, что эрозия от циркуляции сосредоточена на одном уровне горловины, и карта марок была пересмотрена только на этом уровне, а остальное оставлено без изменений. Работа шиберного затвора отслеживалась как число плавок на комплект плит в разрезе марок стали, поскольку сводный показатель скрывает именно ту нехватку по конкретной марке, которая и вызывает вмешательства. Эта измерительная дисциплина стоила нескольких минут на каждую замену и дала данные, которые позволили улучшать оба компонента, а не только заменять их.
Когда два расходуемых элемента работают по разным циклам, завод идёт по более короткому и платит за разницу на каждом цикле. Инженерный вопрос не в том, «как сделать каждый из них долговечнее», а в том, «под какой цикл их согласовывать», и ответом обычно служит серия, потому что именно там стоимость вмешательства наибольшая.
Системный обзор дегазатора приведён на странице сталеразливочный ковш, РХ и ВД, управление потоком — на странице промежуточный ковш и защита струи, а сопоставимое применение в днище ковша — в примере днище ковша на EZDK Steel.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.