Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
Миксер 150 т — полный комплект огнеупорных поставок
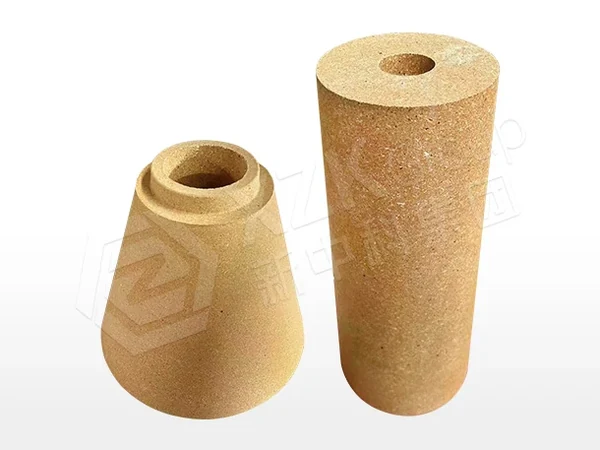
Читать кейс →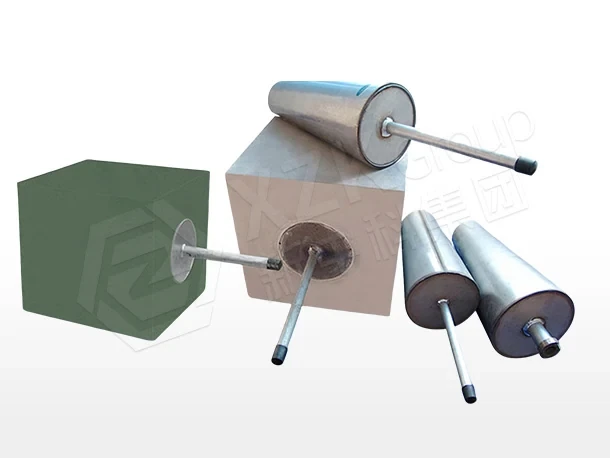
XZK поставляет рабочие футеровки ковшей ДСП, продувочные пробки и гнездовые кирпичи для EZDK Steel в Александрии.
Задача с днищем ковша на EZDK Steel — самый поучительный вид отказа огнеупоров: материал был в порядке, а узел — нет. Компания XZK поставила согласованный комплект продувочной пробки и гнездового кирпича, и проникновение металла в продувочном седле прекратилось.
На EZDK работают ковши ДСП вместимостью 80–120 т с донной продувкой аргоном для гомогенизации и удаления включений. На ковше такого размера обработка аргоном выполняет реальную металлургическую работу — растворение легирующих, выравнивание температуры, флотацию включений, — и пробка, переставшая дуть, не ухудшает процесс постепенно, а останавливает его. Прорыв стали через изношенный продувочный узел — это ещё и реальный риск для безопасности, поэтому состояние днища ковша на этом заводе относят к вопросам безопасности.
Разбор футеровки показал проникновение стали вокруг продувочного узла. Химия пробки под сомнение не ставилась; под сомнением был путь проникновения. Проникновение вокруг продувочного узла начинается с зазора, а зазоры начинаются с геометрии: изношенное седло, размер вне допуска или монтаж, при котором обжали не тот стык. Как только жидкая сталь находит путь в днище ковша, где ферростатическое давление максимально и ничего не видно, судьба узла решается в пределах одной кампании: расход газа становится нестабильным, качество перемешивания падает, а замена пробки превращается из плановой в аварийную.
Каждый узел отгружался с заводским протоколом проверки по пробной сборке, поэтому входной контроль подтверждал то, что уже было проверено при изготовлении, а не выводил это заново. Протоколы испытаний на расход указывали расход при рабочем давлении, давление открытия и поведение противодавления при низком расходе — последнее и есть то, что оператор чувствует при мягком перемешивании в конце обработки аргоном, то есть именно там, где нестабильные пробки себя выдают.
Надзор за монтажом первого согласованного комплекта охватывал три известные точки отказа: поверхность седла чистая и неповреждённая перед установкой; стыковочный мертель заданной марки и толщины, а не «что смешали»; и первые плавки по проектному профилю перемешивания данной пробки, а не по практике, которую терпела предыдущая. Надзор за монтажом для впервые согласованного узла — небольшая цена против одного предотвращённого проникновения.
Согласованный комплект пробки и гнездового кирпича устранил проникновение металла в продувочном седле. Последовательность последующих улучшений — типовая: сначала прекратилось нестабильное поведение пробок, затем стабилизировался график обслуживания днища, и наконец расход пробок стал достаточно предсказуемым, чтобы бюджетировать его честно. Риск для безопасности в днище ковша был устранён, а не взят под управление.
Расход пробок выражали на тонну стали, а не на плавку, поскольку пробка, пережившая сорок коротких плавок, могла переработать меньше металла, чем пробка, пережившая двадцать длинных, и нормированный расход — единственная основа, по которой пробки двух поставщиков можно сравнить в разных цехах. Плановые и вынужденные замены считали отдельно, что отнесло основную часть затрат в столбец вынужденных замен и обосновало согласованный узел арифметикой, а не принципом.
Если пробки отказывают рано, и никто не может сказать почему, сфотографируйте отказавшие пробки и пришлите чертежи седла — ответ обычно виден ещё до того, как потребуется обсуждать химию. И считайте вынужденные замены пробок отдельно от плановых: одно это разделение — самые полезные полчаса анализа, доступные на парке ковшей.
Системный обзор приведён на странице сталеразливочного ковша, RH и VD, а сопоставимое применение донной продувки — в кейсе ArcelorMittal Кривой Рог.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →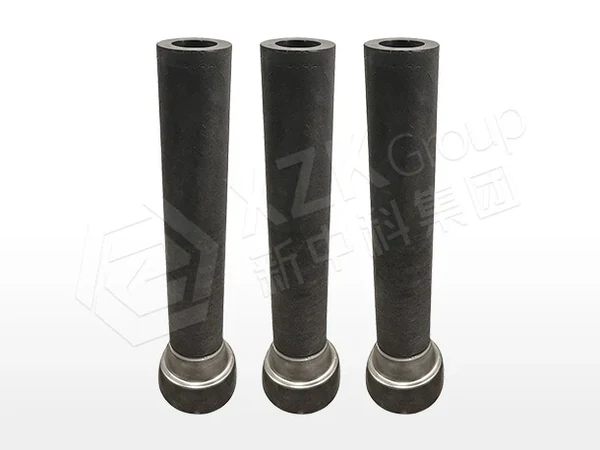
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →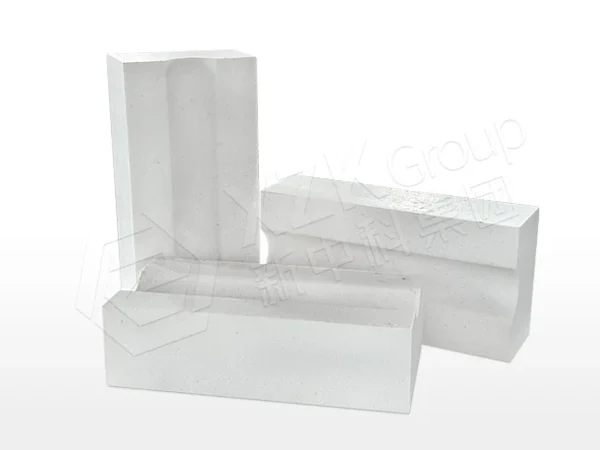
Огнеупорные поставки для теплоизоляции печей и рабочих поверхностей футеровки
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.