Египет · Александрия
EZDK Steel — рабочая футеровка ковшей ДСП и донная продувка
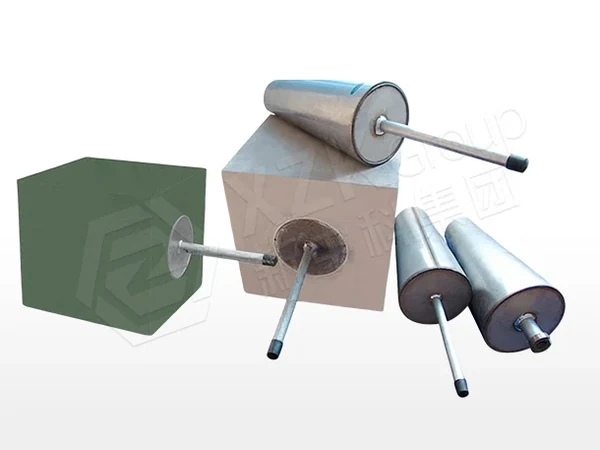
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →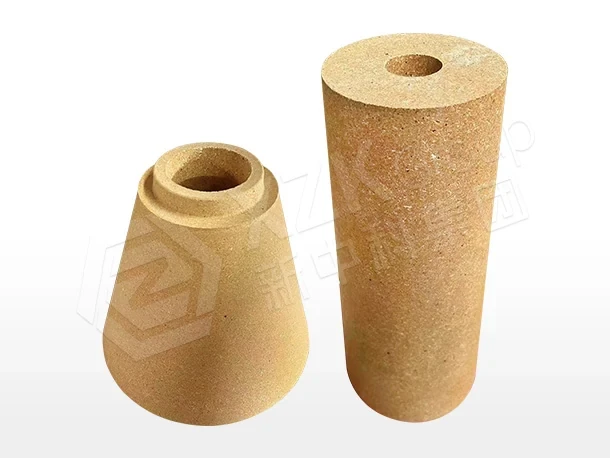
XZK поставила полный комплект огнеупоров для миксеров 150 т на AHMSA, охватывающий все огнеупоры агрегата.
Чугуновозные миксеры 150 т на Altos Hornos de México поставлялись как полный комплект огнеупоров из одного источника, и улучшение дала вещь, которую легко недооценить: совместимость материалов по всему миксеру, а не превосходство какого-либо отдельного изделия.
Маршрут чугуна на AHMSA использует 150-т чугуновозные миксеры — меньшие, чем 320–600-т миксеры крупных интегрированных заводов, что меняет нагрузку в одном важном отношении: больше рейсов на единицу чугуна, поэтому термоциклирование на тонну перевозимого чугуна выше. Десульфурация, встроенная в транспортную цепочку, добавляет воздействие реагентов, из-за которого материалы под один механизм отказывают раньше срока.
Миксер снабжался по позициям из разных источников, и отказы группировались на границах между материалами, а не внутри какого-либо из них. Мертель одного поставщика против кирпича другого оставляет шов с химией и поведением при плавлении, отличными от обоих, — путь проникновения сквозь в остальном исправную футеровку. Бетон в горловине, заданный независимо от кирпича, имеет ту же проблему, а в горловине, где футеровка выходит из строя первой почти на любом парке миксеров, граница — последнее, что стоит импровизировать.
Миксер был спроектирован как один комплект:
Весь комплект отгружался по одному стандарту документации: сертификаты анализа в едином формате, охватывающие химический состав, плотность, пористость и прочность по кирпичу, бетону и мертелю. Материал укладывался на паллеты и маркировался по миксерам и по зонам, чтобы монтаж шёл по ремонтной последовательности без пересортировки. Поскольку весь объём ведёл один поставщик, отгрузка планировалась под простой миксера, а не под сроки поставки нескольких поставщиков.
Монтаж шёл по зонному графику с проверкой толщины шва, а бетон горловины укладывался с дозированием воды, поскольку каждый лишний литр сверх заданного диапазона покупает удобоукладываемость ценой пористости и прочности, которые уже не вернёт никакое вызревание. Разогрев вёлся по кривым материала.
Поставка из одного источника устранила проблемы несовместимости материалов, из-за которых отказы концентрировались на границах между материалами. Срок службы горловины улучшился, потому что горловина была спроектирована как форма с соответствующим бетоном, а не вырезана на площадке. Удельный расход на тонну чугуна стал единой цифрой с одним ответственным, что сделало его улучшаемым показателем.
Износ картографировался по зонам при каждой перефутеровке миксера и сопоставлялся с предыдущим миксером, чтобы эффект изменения любой одной позиции можно было выделить изолированно. Швы мертеля осматривались при разборке как показатель качества монтажа, а не предполагались исправными, — швы являются подписью монтажа для футеровки, и хорошая бригада с хорошим мертелем оставляет швы, которые шлак не находит. Именно сопоставление по последовательным миксерам и превратило поставку комплекта в цикл непрерывного улучшения.
Там, где отказы футеровки группируются на границах между материалами, проблема в раздробленности объёма поставки, а не в качестве материала. Объединение кирпича, бетона и мертеля под одной спецификацией устраняет целую категорию отказов, которую не затронет никакое повышение марки отдельного изделия, — а на транспорте чугуна проектирование горловины как формы является одним из самых недорогих доступных удлинений кампании.
Системный обзор приведён на странице литейный двор и миксеры, а программа для более крупного парка описана в примере парка миксеров «Северстали».
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →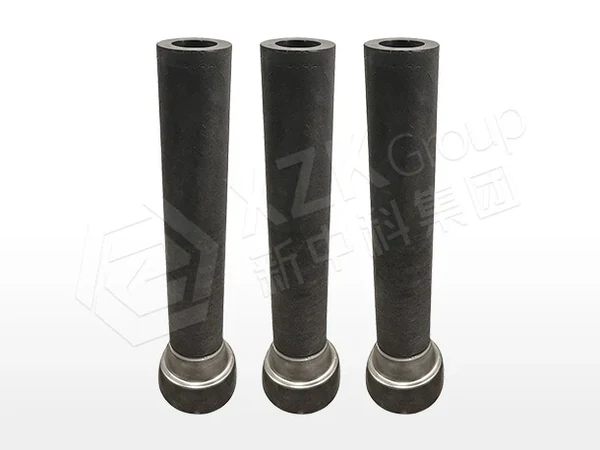
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →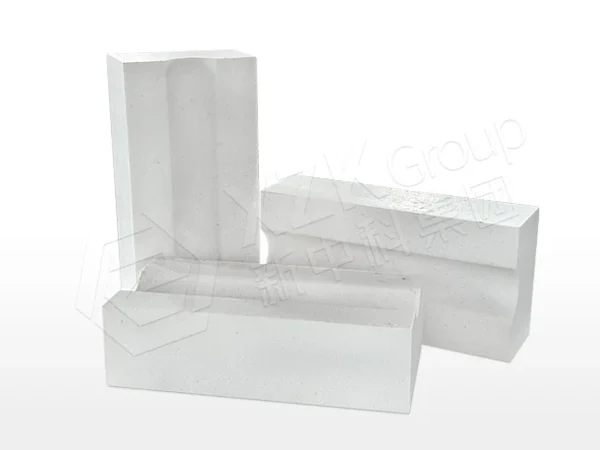
Огнеупорные поставки для теплоизоляции печей и рабочих поверхностей футеровки
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.