Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →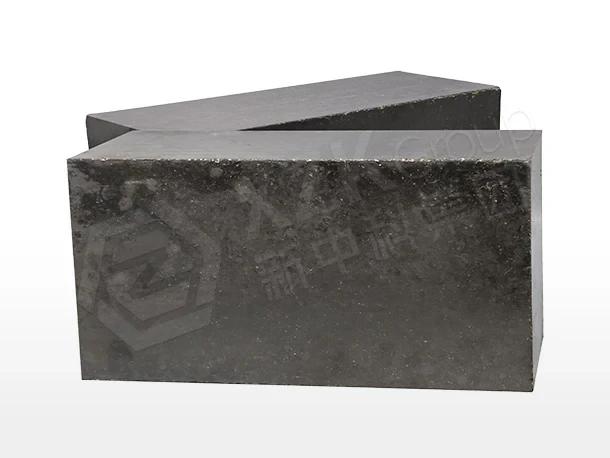
XZK поставляет рабочие слои MgO-C, узел лётки и комплекты донной продувки для конвертеров 300 т на ArcelorMittal Кривой Рог.
У конвертеров с комбинированной продувкой есть задача по огнеупорам, которой нет у чисто верхнепродуваемых агрегатов: у донного продувочного узла свой срок службы, и если он короче кампании, то он и становится кампанией. На ArcelorMittal Кривой Рог согласование этих двух сроков было главной целью комплекта.
В Кривом Роге работают 300-т кислородные конвертеры с комбинированной верхней и донной продувкой. Для сортамента завода комбинированная продувка не является опцией — донное перемешивание обеспечивает гомогенизацию ванны и контроль углерод-кислородного равновесия в точке плавки, которых требует этот сортамент. Поэтому донный продувочный узел здесь производственный компонент, а не удобство. Когда он деградирует, металлургическое следствие — ухудшение контроля точки плавки, рост потерь железа со шлаком — проявляется раньше, чем огнеупорное.
По эксплуатационным записям и результатам разбора футеровки выявлены две отдельные проблемы. Во-первых, срок службы донного продувочного узла был короче кампании агрегата, поэтому конвертер останавливали — или вели при ухудшенном перемешивании — раньше, чем рабочая футеровка достигала своего предела. Во-вторых, износ рабочей футеровки концентрировался на шлаковой линии и в зоне металла, причём характер износа соответствовал окислению, опережающему шлаковую коррозию: как только кислород или FeO достигал графита в кирпиче, шлаковый барьер исчезал, и проникновение ускорялось.
Футеровка была разделена на зоны, а продувочный узел задавался как система, а не как расходник:
Паспорта качества на партию охватывали химический состав, плотность, пористость и предел прочности при сжатии, а для марок, где эти свойства определяющие, — также горячий ППИ и испытание на окисление. Продувочные узлы отгружались с протоколами испытаний на расход, где указаны расход при рабочем давлении, давление открытия и поведение противодавления при низком расходе — три числа, позволяющие ввести узел в эксплуатацию с уверенностью и сравнить его с предшественником при следующей замене.
Монтаж продувочного узла для первого комплекта шёл под надзором: поверхность седла проверена на чистоту и отсутствие повреждений, стыковочный мертель заданной марки и толщины, а первые плавки велись по проектному профилю перемешивания данной пробки, а не по практике, которую терпела предыдущая. Монтаж футеровки шёл по зональному графику с контролем толщины швов.
Срок службы донного продувочного узла был согласован с длиной кампании, поэтому конвертер перестал останавливаться — или работать при ухудшенном перемешивании — из-за пробки. Износ рабочей футеровки соответствовал зональному прогнозу, и шлаковая линия больше не была единственной лимитирующей позицией. Эксплуатационный эффект состоял в том, что контроль точки плавки удерживался всю кампанию, а не ухудшался в её последней трети.
Для любого конвертера с комбинированной продувкой срок службы продувочного узла и длину кампании стоит отложить по одной оси. Если они не совпадают, агрегат ведут по меньшему из двух сроков, и вся разница доступна как кампания — обычно ценой поставки узла согласованным комплектом, а не пробки, купленной отдельно от своей оснастки.
Марки футеровки описаны на странице периклазоуглеродистого кирпича для конвертера, продувочный узел — на страницах продувочной пробки и гнездового кирпича, лётка — на странице безводной леточной массы, а системный обзор — на странице футеровки кислородного конвертера.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →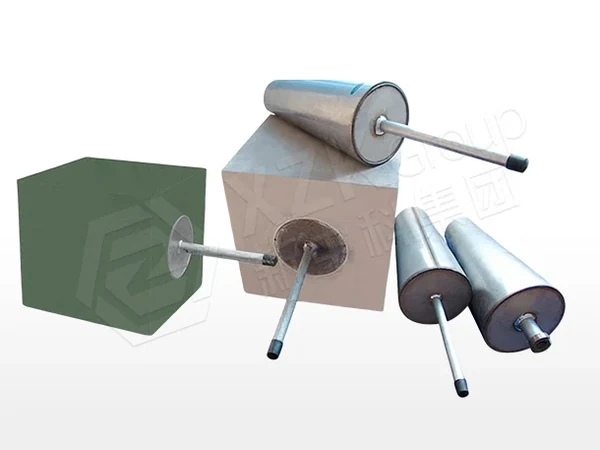
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.