Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
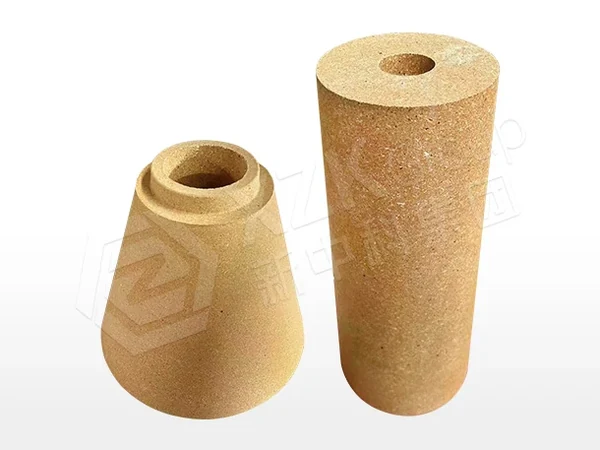
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →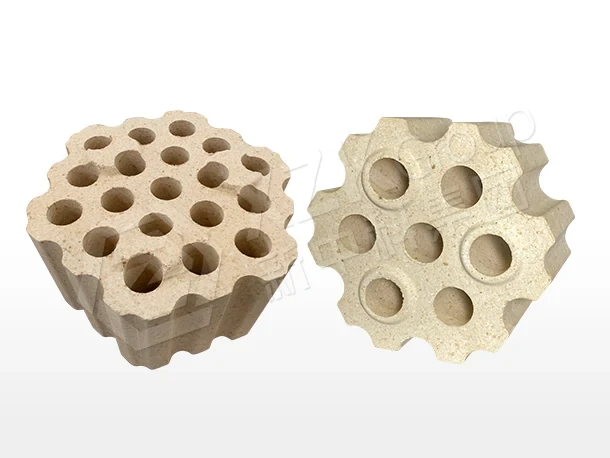
XZK поставила огнеупорный комплект с подбором по поясам для воздухонагревателя доменной печи №3 на Baosteel Zhanjiang: от низкоползучих марок купола до шамотной насадки.
Воздухонагреватели перефутеровывают редко, дорого и — при неверно составленной спецификации — не по той причине. Агрегат выходит из строя редко потому, что кирпич растворился. Он выходит из строя потому, что насадка изменила форму: каналы закрылись, перепад давления вырос, и воздухонагреватель уже не может выдать дутьё проектной температуры в располагаемое время цикла. Для воздухонагревателя №3 на Baosteel, Чжаньцзян компания XZK поставила комплект с подбором марок по поясам, построенный вокруг сопротивления ползучести, а не вокруг содержания глинозёма.
Чжаньцзян — современный крупный металлургический комбинат полного цикла, где готовность доменной печи служит ограничителем для всего завода. Воздухонагреватели здесь рассчитаны на высокую температуру дутья и длительную кампанию, а их перефутеровка — плановое капитальное мероприятие, а не окно в графике текущих ремонтов. Это меняет логику спецификации: при длительной проектной кампании и дорогом простое цена ошибки в подборе марок многократно превышает стоимость любого отдельного кирпича.
Завод ставил вопрос не «какой кирпич лучше», а «до какой глубины каждая марка оправдывает свою цену». Температура падает непрерывно по высоте агрегата, и вместе с ней меняется механизм разрушения: длительная нагрузка плюс пиковая температура в куполе и верхней насадке, нагрузка при умеренной температуре в средних поясах и преимущественно механическая стабильность в основании. Единая премиальная марка от купола до низа расходует премию там, где условия её уже не оправдывают. Обратная ошибка — единая средняя марка на всю печь — недооценивает купол, а это единственная позиция, где отказ не устраняется без полной остановки воздухонагревателя.
Комплект подбирался пояс за поясом, причём определяющее свойство для каждого пояса задавалось при той температуре испытания, при которой этот пояс действительно работает:
Определяющим свойством в спецификации была ползучесть, и её проверяли по каждой производственной партии, а не только при аттестации типа. Значение ползучести бессмысленно без указанных рядом температуры, нагрузки и длительности, и каждый паспорт в этом комплекте приводит все три параметра.
Кирпич насадки прессовался с жёстким допуском на размеры на гидравлических прессах с ЧПУ, поскольку работа насадки — это система из материала и геометрии: каналы открыты ровно настолько, насколько это позволяет допуск кладки, а кирпич, спрессованный с превышением на 2 мм, накапливает эту ошибку на десятках поясов, смещая каналы и пропуская горячий газ по самым широким проходам. Материал отгружался рассортированным по поясам и маркированным, чтобы монтаж шёл по проектной последовательности и исключался риск укладки пояса не той марки — ошибка, невидимая при монтаже и необратимая в службе.
Монтаж выполнялся по поясному графику, толщина швов и выравнивание контролировались как элементы качества работ. Сушка и разогрев шли по кривым материалов, а компенсация расширения купола в узле опирания была проверена до ввода агрегата в циклическую работу — именно эта деталь отличает камеру горения, отрабатывающую полную кампанию, от той, которой требуется ремонт в её середине.
Комплект с подбором по поясам обеспечил проектный срок кампании и снизил затраты на материалы примерно на 15–25 % по сравнению с единой премиальной спецификацией. Геометрия агрегата сохранилась на проектном уровне: измеримого закрытия каналов нет, дрейфа перепада давления за прошедшую кампанию нет, дутьё подаётся с проектной температурой. Сэкономленные средства не обернулись потерей характеристик — это была премиальная продукция, условия работы которой так и не потребовали бы её свойств.
Подбор по поясам — это не снижение класса. Каждый пояс специфицируется под температуру и нагрузку, которые он фактически испытывает, а определяющее свойство каждого пояса проверяется по партиям. Спецификация воздухонагревателя, по-прежнему записанная одной маркой на всю высоту, либо переплачивает в основании, либо недооценивает купол.
Марки описаны на страницах андалузитового кирпича с низкой ползучестью, высокоглинозёмистого кирпича с низкой ползучестью и кирпича для насадки воздухонагревателя, полный обзор системы — на странице футеровки воздухонагревателя, а сопоставимое применение на крупной печи — в проекте воздухонагревателей ДП на Tata Steel Kalinganagar.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →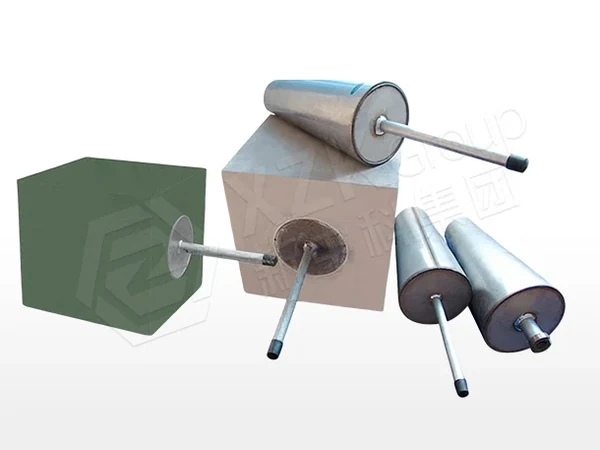
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →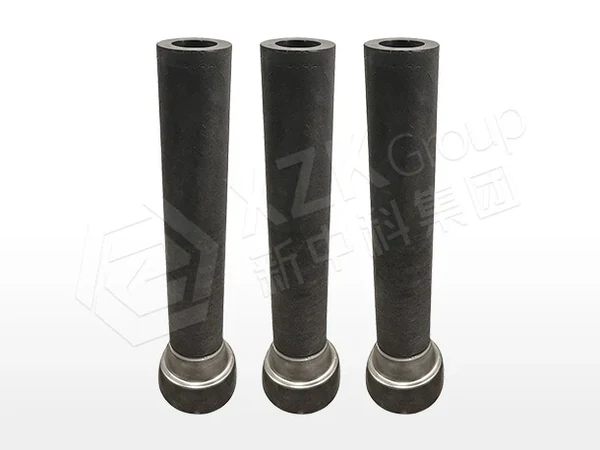
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.