Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →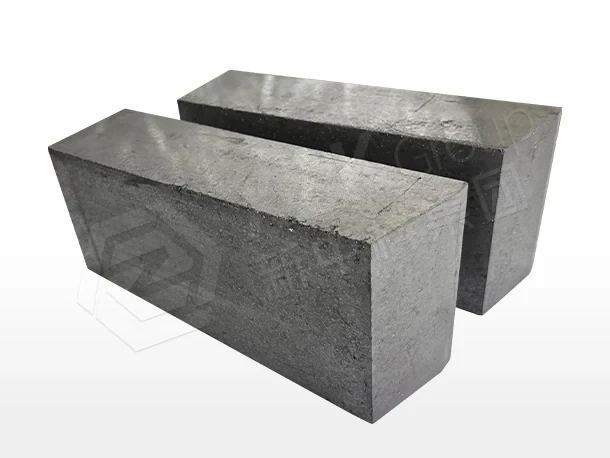
XZK поставила комплект зонной MgO-C футеровки для конвертера 300 т и полные рабочие слои для миксеров 320 т на заводе Hyundai Steel в Танджине.
Завод Hyundai Steel в Танджине ведёт один из наиболее напряжённых интегрированных маршрутов выплавки стали в Восточной Азии: крупные конвертеры с плотным циклом «плавка — плавка», парк миксеров, рассчитанный на непрерывное питание конвертеров без буфера, и сортамент, включающий марки с жёсткими ограничениями по остаточным элементам. Когда служба огнеупоров обратилась в XZK, самое трудное было уже сделано — на заводе точно знали, где именно футеровка выходит из строя и, что важнее, где она не выходит.
В Танджине эксплуатируются 300-т основные кислородные конвертеры с кампанией, поддерживаемой промежуточным торкретированием, и парком 320-т чугуновозных миксеров. Производственное планирование не допускает незапланированных простоев конвертера, поскольку баланс чугуна почти не имеет запаса: преждевременно выведенный конвертер вызывает либо очередь миксеров, либо снижение темпа на предыдущем переделе. Поэтому работа огнеупоров на этом заводе измеряется не столько длительностью кампании, сколько предсказуемостью кампании — способностью назначить дату перефутеровки и её выдержать.
Конвертер выводился из-за канавки на границе шлаковой линии и цилиндрической части. Не износа шлаковой линии, не износа цилиндрической части, а локального уступа на переходе между двумя зонами. Собственные измерения завода показали, что остаточная толщина в остальных участках сосуда оставалась выше порога перефутеровки, когда канавка достигала предельного значения. Это признак, а не совпадение: канавка на границе материалов — проблема разрыва свойств. Две соседние марки с разным тепловым расширением, разным модулем упругости и разным поведением по отношению к шлаку создают механический и химический уступ в стыке. Сталь и шлак обтекают уступ иначе, уступ концентрирует эрозию, и канавка становится самоподдерживающейся, пока не превратится в определяющую точку износа всего сосуда. Замена кирпича шлаковой линии на кирпич лучшей марки ничего бы не изменила, потому что проблема была не в нём.
Предложение XZK рассматривало сосуд как набор зон с названными механизмами разрушения, каждая зона подбиралась под свой доминирующий механизм, а граница между зонами проектировалась намеренно, а не складывалась стихийно:
Каждая партия отгружалась с сертификатом анализа, охватывающим химический состав, кажущуюся плотность, открытую пористость и предел прочности при сжатии, а для марок, где эти свойства определяющие, — с испытаниями на предел прочности при изгибе в горячем состоянии и на окисление. Изделия прессовались на гидравлических прессах с ЧПУ по жёсткому допуску на размеры, а поставка укладывалась на паллеты и маркировалась по зонам сосуда, чтобы монтаж шёл в проектном порядке без пересортировки на площадке. Мертель поставлялся вместе с кирпичом, а не закупался отдельно, поскольку именно в шве начинается проникновение.
XZK осуществляла шеф-монтаж первой укладки переходных поясов: толщина шва проверена, переходные марки AMC уложены строго по чертежу поясов, а бетоны горловины и горла миксеров укладывались с дозированием воды, а не на глаз. Разогрев вёлся по кривым поставщика для бетонных элементов, а не по производственному графику, исходя из принципа, что влага, вытесненная в виде давления пара при форсированном разогреве, открывает каналы, которые позже становятся путями проникновения.
С переходными поясами профиль износа в области от шлаковой линии до цилиндрической части стал плавным, а не ступенчатым, и граница перестала быть причиной вывода сосуда. Длительность кампании превысила 12 000 плавок, и — результат, который планировщики производства оценили выше, — дата перефутеровки стала достаточно предсказуемой, чтобы планировать её по портфелю заказов, а не по замеру толщины. Футеровки миксеров, поставленные согласованным комплектом с мертелем и бетонами, показали равномерный профиль износа по всему парку, а горловина перестала быть лимитирующей позицией.
Общий вывод не в том, чтобы «применять переходные марки AMC». Вывод в том, что если сосуд выходит из строя на границе, то граница и есть ошибка в спецификации, и решение — это плавный переходный пояс, а не усиление любой из сторон. Любой завод со ступенчатым профилем износа на стыке зон имеет дело с тем же механизмом, каков бы ни был размер сосуда.
Марки для конвертера описаны на страницах периклазоуглеродистый кирпич для конвертера и алюмопериклазоуглеродистый кирпич, транспортная часть — на странице кирпич ASC, а два системных обзора — на страницах футеровка кислородного конвертера и литейный двор и миксеры.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.