Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
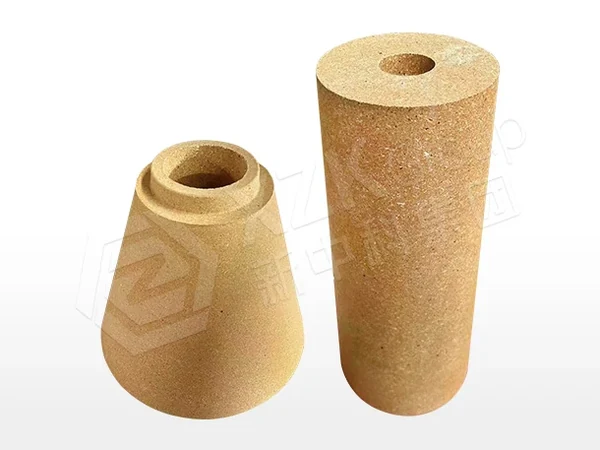
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →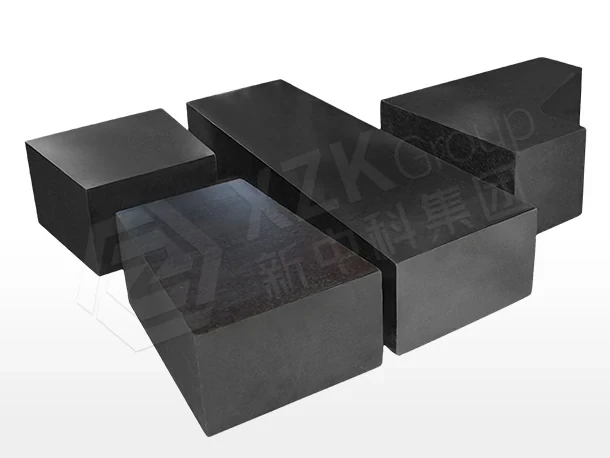
XZK поставляет рабочие слои из высокоглинозёмистых, периклазоуглеродистых и периклазовых материалов для миксеров и конвертеров Nippon Steel.
Именно на длительных программах поставок по-настоящему проверяется постоянство огнеупоров. Одну отгрузку можно сделать безупречной; вопрос в том, поведёт ли себя четырнадцатая отгрузка так же, как первая, спустя полтора года и из других партий сырья. Программа рабочих футеровок миксеров и кислородных конвертеров Nippon Steel — случай, где поставляемым результатом было постоянство в не меньшей степени, чем материал.
Завод такого масштаба и такой технологической дисциплины оценивает огнеупоры не по первой поставке. Он оценивает по распределению: достаточно ли узок разброс от кампании к кампании, чтобы планирование производства могло считать огнеупоры известной величиной, а не риском. Это требование переносит нагрузку на проверку партий и контроль сырья, а не на какую-либо отдельную характеристику.
Два участка программы предъявляют разные требования к постоянству. На чугуновозном миксере лимитирующий механизм — термоциклирование в сочетании с атакой шлака и реагентов, и материальный ответ здесь — ASC, но постоянство ASC определяется не только химией: это распределение углерода и SiC по телу изделия, которое задаёт теплопроводность и стойкость к эрозии в службе. На рабочей футеровке кислородного конвертера требование зональное: разным позициям нужны разные марки, а непрерывность марок от кампании к кампании важна потому, что завод, заново квалифицирующий свою футеровку каждую кампанию, не может накопить знания о её работе.
Каждая отгрузка сопровождалась паспортами качества фиксированного формата, где каждый раз сообщался один и тот же набор свойств, чтобы кампании можно было сравнивать свойство за свойством. Там, где смена партии сырья сдвигала характеристику, об этом сообщали вместе с отгрузкой, а не умалчивали — практика, которая ничего не стоит и лежит в основе доверия, необходимого длительной программе. Поставки планировались по графику ремонтов.
Поскольку карта марок была заморожена, технологию монтажа можно было уточнять, а не осваивать заново: целевые толщины швов, расход воды на бетон горловины и кривые разогрева были установлены один раз и затем проверялись аудитом, а отклонения корректировались относительно известной базы.
Постоянный химический состав партий по всей программе удержал разброс от кампании к кампании достаточно узким, чтобы огнеупоры перестали быть переменной планирования. Непрерывность марок означала, что данные по износу одной кампании напрямую применимы в следующей — именно так зональная карта улучшается, а не переписывается заново.
Постоянство — это задача управления производством прежде, чем задача испытаний, и решающие здесь меры контроля неприметны. Партии сырья квалифицируют по прибытии, а не по паспорту поставщика, потому что две партии периклаза с одинаковой химией на бумаге могут различаться гранулометрией и поведением при спекании так, что это проявится только в спрессованном изделии. Параметры прессования регистрируются по партиям, поэтому дрейф плотности прослеживается до настройки пресса, а не обнаруживается у заказчика. Кривые обжига записываются по каждой печной вагонетке. А паспорт качества каждый раз сообщает один и тот же набор свойств в одном и том же формате, поэтому завод может положить рядом паспорта двух кампаний и сразу увидеть, сдвинулось ли свойство. Испытания ловят то, что пропустил контроль; они его не заменяют. Именно поэтому длительную программу можно котировать с уверенностью, а одну отгрузку нельзя оценить саму по себе.
Заморозьте карту марок. Заводы, которые заново разыгрывают спецификацию футеровки каждую кампанию, не могут накапливать знания, потому что каждая кампания — новый эксперимент. Накопительный эффект фиксированной карты — уточнение технологии, история износа, точность прогноза — стоит больше, чем небольшое улучшение цены, доступное при повторном конкурсе на проверенную спецификацию.
Транспортная часть описана на странице кирпича ASC, конвертерная — на странице периклазоуглеродистого кирпича для конвертера, а системный обзор — на страницах литейного двора и миксеров и футеровки кислородного конвертера.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →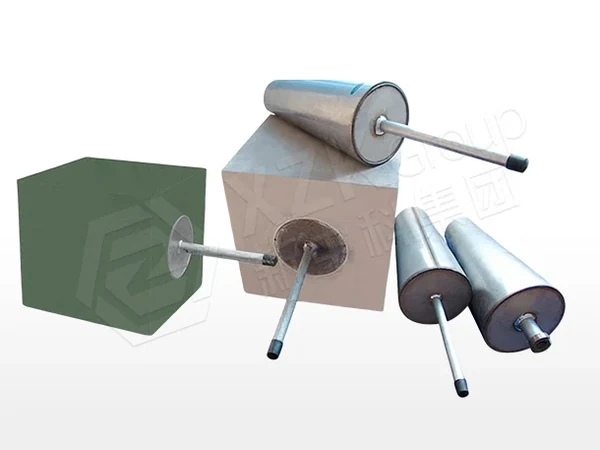
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →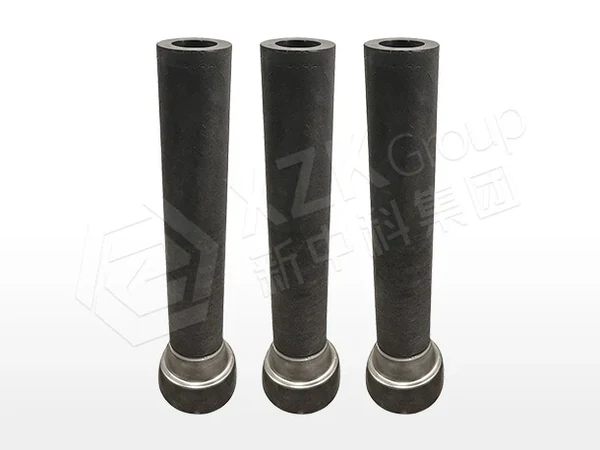
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.