Мексика · Монклова
Altos Hornos de México (AHMSA) — полный комплект огнеупоров для миксеров 150 т
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →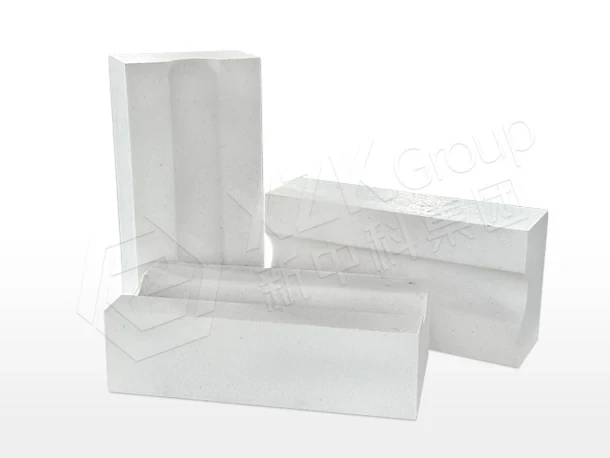
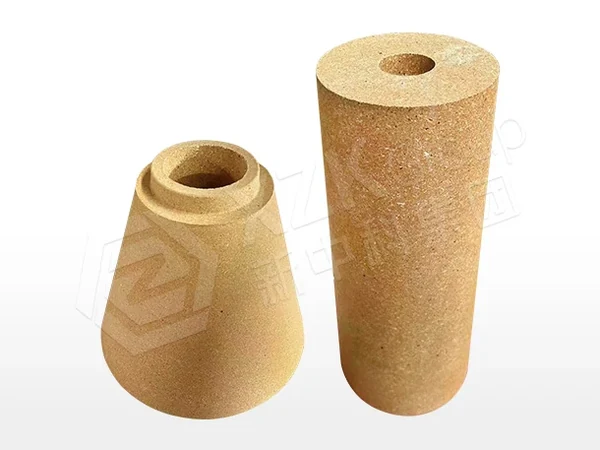
XZK поставляет огнеупорные материалы на предприятия Saint-Gobain во Франции и Бразилии: теплоизоляционные слои и рабочие поверхности.
Saint-Gobain — не металлургический завод, и именно это делает случай полезным: он показывает ту же дисциплину спецификации применительно к промышленным печам и нагревательным агрегатам вне металлургии, на нескольких площадках во Франции и Бразилии, по одному стандарту документации.
Производственные площадки Saint-Gobain эксплуатируют высокотемпературные керамические печи и нагревательные печи со строгими порогами по снижению энергопотребления и температуре кожуха. Работа на нескольких площадках добавляет требование, которого нет у заказчиков с одной площадкой: спецификация, аттестованная на одной площадке, должна воспроизводиться на другой, с документацией, которую центральная техническая служба может сопоставлять между площадками и по годам.
Требования были тепловыми, а не металлургическими. Футеровки печей теряют значительную долю энергии через стены и свод, и спецификация должна была обеспечить три вещи одновременно: снижение расхода топлива, удержание температуры кожуха в заданном пределе для защиты стальной конструкции и срок службы футеровки, не ухудшающийся в погоне за первыми двумя. Эти три требования очевидным образом противоречат друг другу — более тонкая или более лёгкая теплоизоляция улучшает энергетические показатели и ухудшает механический срок службы, — поэтому инженерный вопрос состоял в том, где находится каждая зона на этом компромиссе.
Поставка на несколько площадок планировалась под календарь остановок каждой площадки, а материал маркировался по зонам, чтобы монтаж шёл по проекту. Сертификаты анализа сопровождали каждую отгрузку в фиксированном формате. Там, где конфигурация печи на площадке отличалась, карту зон пересматривали для этой площадки и документировали правку, — так что различие между площадками было зафиксированным инженерным решением, а не необъяснимым отклонением.
Монтаж шёл по картам зон, при этом граница между теплоизоляцией и рабочим слоем рассматривалась как проектируемый переход. Разогрев вёлся по кривым материала, а температура кожуха измерялась с первого розжига, чтобы конструкцию теплоизоляции можно было подтвердить измерением, а не предположением, — это единственный способ, при котором энергетическая гарантия что-либо значит.
Поставка на несколько площадок шла с согласованной спецификацией и документацией, что и было эксплуатационным требованием. Целевые значения температуры кожуха были достигнуты, а срок службы футеровки удержан, поэтому улучшение по энергопотреблению не было куплено ценой длительности кампании. Центральная техническая служба получила сопоставимый набор данных по площадкам, — именно это и делает возможной последующую оптимизацию.
Температура кожуха в заданных точках измерения, расход топлива, приведённый к объёму производства, и срок службы футеровки по зонам — измеряемые на каждой площадке, в одних единицах, через одинаковые интервалы. Приведение к объёму производства имеет значение: расход топлива на единицу продукции сопоставим между площадками, тогда как абсолютный расход — нет. Имея эти данные, конструкцию теплоизоляции можно было уточнять зона за зоной там, где измерение показывало наибольший разрыв между прогнозом и фактом.
Вне металлургии действует то же правило, что и внутри неё: теплоизоляция — это плотностная лестница под локальную температуру, а граница между теплоизоляцией и рабочим слоем — проектируемый переход, а не просто стык. Заказчикам с несколькими площадками следует настаивать на едином формате документации для всех площадок: это предварительное условие для любого сравнения.
Марки теплоизоляции описаны на страницах муллитовый теплоизоляционный кирпич и высокоглинозёмистый теплоизоляционный кирпич, а материалы рабочей поверхности — на странице высокоглинозёмистый кирпич.
Миксер 150 т — полный комплект огнеупорных поставок
Читать кейс →
Ковши ДСП 80–120 т — рабочая футеровка, продувочная пробка и гнездовой кирпич
Читать кейс →
Шлаковая линия ДСП и шиберная система ковша
Читать кейс →Каждая партия сырья проходит химический анализ. Готовые изделия проверяются на плотность, проходят ультразвуковой неразрушающий контроль и проверку зазоров при предварительной сборке перед упаковкой.